

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Anfang des Jahres lehnte ein europäischer Pumpenhersteller 3.000 Motorgehäuse aus gestanztem Stahl nach einem 240-stündigen Salzsprühtest ab. Die Statorbohrung, die Lamellenspalte und die Tasche hinter der Kabeltülle zeigten rote Rostlinien, während die Außenflächen makellos aussahen. Die Spritzkabine hatte jede Oberfläche beschichtet, die eine Waffe sehen konnte, und verfehlte jede Oberfläche, die sie nicht sehen konnte.
Das Ergebnis ist ein gleichmäßiger, fest haftender Film, der eine aufgesprühte Grundierung in puncto Salzsprühbeständigkeit, Kantenabdeckung und Materialausnutzung übertrifft. In den folgenden Abschnitten werden die Prozessstufen, die in eine Angebotsanfrage einzugebenden Zahlen und die Prüfpunkte behandelt, die eine kontrollierte E-Coat-Linie von einem Tauchbecken mit Ambitionen unterscheiden.
Warum elektrophoretische Beschichtung für Motorgehäuse aus Stahl vorgeschrieben ist
Für Motorgehäuse ist eine E-Beschichtung vorgeschrieben, da die Korrosion innen und nicht außen beginnt. In einer Statorbohrung kommt es bei jedem Wärmezyklus zu Kondensation: Der Motor erwärmt sich während eines Arbeitszyklus, kühlt dann ab und zieht feuchte Luft in den Gehäusehohlraum. Sobald sich Feuchtigkeit auf einer unbeschichteten Bohrung festsetzt, bildet sich roter Rost und lose Oxidpartikel wandern in Richtung Lagerkammer und Rotorluftspalt.
Die elektrophoretische Beschichtung beseitigt diese Grundursache: Das elektrische Feld zieht Farbe in die Bohrung, hinter Spannungsrippen und entlang der Schweißnaht und hält die Filmdicke über das Teil hinweg innerhalb von etwa 5 Mikrometern. Der Sprühauftrag schwankt zwischen flachen Flächen und Kanten um 20–40 Mikrometer.
Ein typisches Motorgehäuse aus Stahl im Bohrungsbereich von 100–160 mm ist die beste Basis für die E-Beschichtung, da sein Verhältnis von Bohrungslänge zu Durchmesser zu größeren Industrierahmen passt.
Der vierstufige E-Coat-Prozess: Von der Vorbehandlung bis zur Aushärtung
Jeder Fehler bei der Elektrotauchlackierung – Blasenbildung, Nadellöcher, schlechte Haftung – ist auf eine von vier Prozessstufen zurückzuführen. Ein Gehäuse kann eine visuelle Prüfung bestehen und dennoch im Feld versagen, wenn die Leitfähigkeit des Vorbehandlungsbades außerhalb seines Fensters abweicht.
- Vorbehandlung. Durch alkalisches Entfetten werden Stempelöle entfernt, gefolgt von Gegenstromspülungen und einer Zinkphosphat- oder Zirkonium-Konversionsbeschichtung. Eine Leitfähigkeit der letzten Spülung unter 5 Mikrosiemens/cm ist die Akzeptanzgrenze.
- Eintauchen. Das Gehäuse wird in das Bad eingetaucht, das bei kathodischem Epoxidharz typischerweise 18 bis 22 Prozent Feststoffe enthält. Gleichspannung von 150-300 V scheidet den Film ab; Die unter Spannung stehende Zeit steuert die Dicke auf etwa 1,5 bis 2,5 Mikrometer pro Sekunde.
- Ultrafiltrationsspülung. Ultrafiltrationsspülungen mit geschlossenem Kreislauf gewinnen Farbe zurück und waschen den ungehärteten Film, ohne ihn aufzulösen. Eine verstopfte Membran macht sich durch Ausschleppflecken und steigende Leitfähigkeit des Bades bemerkbar.
- Heilung. Der Film vernetzt bei 170–180 °C für 20–30 Minuten. Undercure hinterlässt einen weichen Film; Übermäßiges Backen versprödet das Polymer.
| Bühne | Wichtiger Steuerparameter | Fehlermodus, wenn außerhalb der Spezifikation |
| Vorbehandlung | Leitfähigkeit der letzten Spülung unter 5 Mikrosiemens/cm | Schlechte Haftung, Ablösung der Folie |
| Eintauchen | Badfeststoffe 18–22 Prozent, Spannung 150–300 V DC | Nadellöcher, ungleichmäßiger Filmaufbau |
| UF-Spülung | Permeatfluss und Druckausgleich | Ausschleppende Flecken, Badverschmutzung |
| Heilung | Metalltemperatur 170–180 °C für 20–30 Minuten | Weicher Film oder übermäßige Versprödung |
Filmdicke, Standards und was ein Käufer angeben sollte
Geben Sie eine Mindestfilmdicke von 18–25 Mikrometern auf den Außenflächen und 10–15 Mikrometern in den Bohrungen an und überprüfen Sie die Haftung mit Salzsprühnebel und Kreuzschraffur. Jedes unten aufgeführte Ziel ist seinem Teststandard zugeordnet.
Für alle Größen gelten die gleichen Standards. Bei dickwandigen Gehäusen über 260 mm Bohrung ist eine Filmkartierung über die gesamte Bohrungslänge erforderlich; Beim Entformungsschrägenwinkel am Flansch treten Dickenfehler zuerst auf.
 Dickwandiges Motorgehäuse mit 343 mm Innendurchmesser, Sockel und angeschweißter Hebeöse Dieses für besonders große Industriemotoren konzipierte Gehäuse bietet eine Wandstärke von 6 mm, einen geschweißten Anschlussblock und einen Montagefuß für stabilen Halt in anspruchsvollen Anwendungen wie Bergbau und Schiffsantrieben. Produkt anzeigen →
| Eigentum | Zielwert | Testmethode |
| Trockenfilmdicke | 18–25 Mikrometer außen; Mindestens 10 Mikrometer in der Bohrung | Wirbelstrom gemäß ISO 2808 |
| Kreuzschraffur-Haftung | Kein Entfernen bei 0 mm Abstand | ASTM D3359 |
| Salzsprühroter Rost | Kein Rotrost vor 240 Stunden | ASTM B117 |
| Bleistifthärte | Mindestens 2 Stunden | ASTM D3363 |
Die folgende Karte stammt von einem geschweißten 140-mm-Bohrungsgehäuse auf einer kontrollierten kathodischen Epoxidharzlinie:
Wenn die Bohrung nach der Beschichtung bearbeitet wird, haben die Filmwerte keinen Einfluss auf die Presspassungstoleranzen. Wenn die beschichtete Bohrung die Passfläche ist, ziehen Sie den gemessenen Film vom Übermaß ab und führen Sie einen Presssitztest mit beschichteten Proben durch.
Harzauswahl für die E-Beschichtung des Motorgehäuses: Epoxidharz, Acryl oder Hybrid
Legen Sie kathodisches Epoxidharz als Standard fest, Acryl nur, wenn Farb- oder UV-Stabilität eine zwingende Anforderung ist, und Hybridsysteme, wenn eine Linie sowohl Korrosions- als auch kosmetische Anforderungen erfüllen muss.
Beste Korrosionsbeständigkeit und Haftung; Nur in Schwarz und Dunkelgrau erhältlich. Wird in etwa 90 Prozent der Motorgehäuseanwendungen verwendet, da es 240 Stunden lang Salzsprühnebel mit einer Stärke von 20 Mikrometern übersteht.
Bessere UV- und Farbbeständigkeit mit höherem Glanz, aber geringerer Korrosionsbeständigkeit. Wird gewählt, wenn das Gehäuse ohne Decklack sichtbar bleibt, typischerweise bei Gerätemotoren.
Mittlere Korrosions- und Farbleistung. Wird verwendet, wenn ein einzelner Ofen gemischte Teile verarbeitet und die Linie nicht mit zwei Badchemien betrieben werden kann.
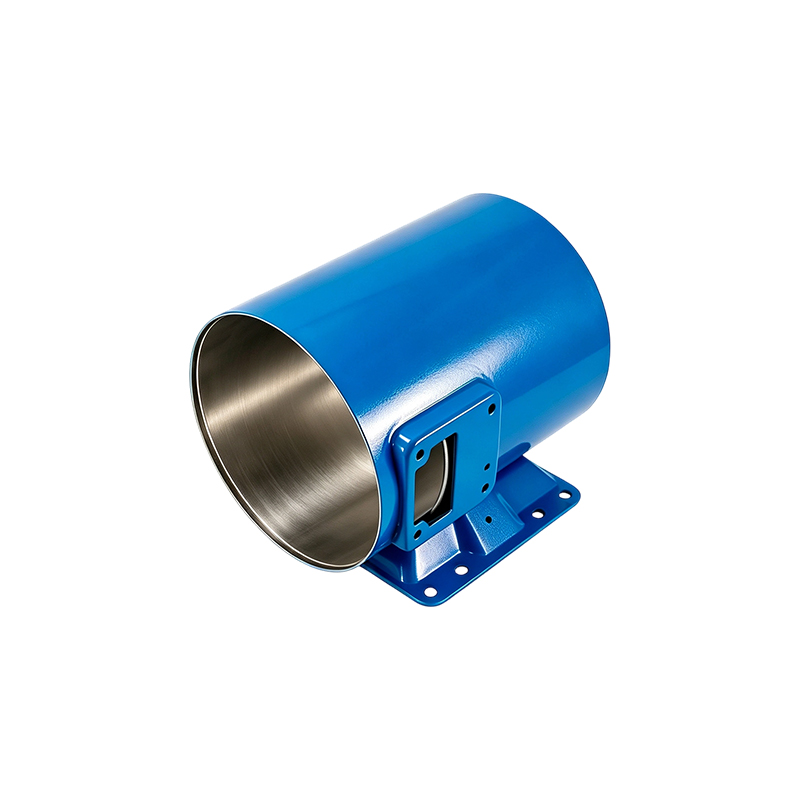
Bei dickwandigen Motorgehäusen aus Stahl, die Reinigungschemikalien und Streusalz ausgesetzt sind, gilt: Elektrophoresebeschichtung des Motorgehäuses spezifiziert ist in der Regel ein kathodischer Epoxidharzaufbau von 25–30 Mikron mit Salzsprühergebnissen über 400 Stunden. Für Nasspumpenmotoren mit Stahlrohrgehäuse gilt die gleiche Regel; Ein Tubenkörper hat keine scharfen Kanten, sodass die Folie am Umfang gleichmäßig bleibt.
 127 mm Innendurchmesser, nahtloses Stahlrohr, dickwandiges Motorgehäuse Dieses präzisionsgefertigte Gehäuse aus nahtlosem Stahlrohr mit einer Wandstärke von 7,9 mm bietet eine überragende strukturelle Steifigkeit und Ermüdungsbeständigkeit und ist ideal für anspruchsvolle Industrieumgebungen, die Haltbarkeit und Torsionsfestigkeit erfordern. Produkt anzeigen →
Elektrophoretische Beschichtung vs. Pulverbeschichtung: Was sich für den Käufer ändert
Die E-Beschichtung überzeugt hinsichtlich der internen Abdeckung und der Gleichmäßigkeit des Films; Pulver überzeugt in puncto äußerer Filmaufbau, Schlagfestigkeit und Farbpalette. Bei Motorgehäusen werden beide oft kombiniert.
- Eintauchen reaches every internal cavity
- 15-25 Mikron Film, gleichmäßig innerhalb von 5 Mikron
- Hervorragende Kanten- und Schweißnahtabdeckung
- Etwa 95 Prozent Materialausnutzung
- Schmale Farbpalette: Schwarz und Dunkelgrau
- Sprühen, nur Sichtlinienabdeckung
- 60–120 Mikron dicke Folie für Schlagfestigkeit
- Dicke, robuste Außenfläche
- Overspray verringert die Effizienz
- Große Auswahl an Farben und Texturen
Ein übliches Muster ist eine E-Coat-Grundschicht plus eine Pulverdeckschicht auf der freiliegenden Außenfläche: Die Bohrung erhält vollständigen Korrosionsschutz und die Außenfläche erhält eine dickere, kratzfeste, farblich abgestimmte Oberfläche.
Prüfung der E-Coat-Linie eines Lieferanten vor Ihrer Bestellung
Überprüfen Sie das Bad, nicht die Broschüre. Fordern Sie Titrationsprotokolle, Leitfähigkeitsaufzeichnungen und Filmkarten der letzten 30 Produktionstage an; Behandeln Sie ein einzelnes Salzsprühzertifikat als Dokumentation und nicht als Beweis.
Ein Hersteller wie Jiangsu Yufeng Electric Co., Ltd., der den gesamten Prozess von der Stahlformung bis zur Oberflächenbehandlung in einer Anlage abwickelt, kann den Bad- und Vorbehandlungsverlauf für jeden Produktionstag dokumentieren.
- Protokolle der Vorbehandlungschemie: Phosphat- oder Zirkoniumkonzentration und Schlammaufzeichnungen
- Leitfähigkeit der letzten Spülung unter 5 Mikrosiemens/cm
- Badfeststoffe, pH-Wert, Temperatur und Leitfähigkeit, aufgezeichnet über die letzten 30 Schichten
- Filmdickenkarten auf Produktionsgehäusen mit Bohrungs- und Rippenwerten
- Aushärtungstemperaturprofil: Sollwert, Bandgeschwindigkeit und Metalltemperaturaufzeichnungen
- Salznebel- und Adhäsionsberichte stammen von derselben Badchemie, die auch Ihre Teile antreibt
Eine kontrollierte Linie hält die Filmdicke Cpk über 1,33. Eine unkontrollierte Linie schwankt zwischen den Chargen um 10 Mikrometer oder mehr, und diese Schwankungen korrelieren direkt mit Garantierückgaben im Feucht- oder Nassbetrieb.
Häufig gestellte Fragen
Wie lange schützt die Elektrotauchlackierung ein Motorgehäuse?
Im Innenbereich verhindert eine 20–25 Mikron dicke kathodische Epoxid-Elektrotauchlackierung auf einem ordnungsgemäß vorbehandelten Stahlgehäuse Rotrost über 240 Stunden hinaus gemäß ASTM B117 und für Jahre in Innenräumen. Für den Einsatz im Außenbereich oder im Nassbereich ist ein dickerer Film oder eine Pulverdeckschicht erforderlich.
Beeinflusst die E-Beschichtung die Presspassungstoleranzen der Statorbohrung?
Wird die Bohrung nach dem Beschichten bearbeitet, hat die Tauchlackierung keinen Einfluss auf die Passung. Wenn es sich bei der beschichteten Bohrung um die Passungsfläche handelt, ziehen Sie den 10–15 Mikron dicken Film von der Übermaßzugabe ab und führen Sie einen Presssitztest mit beschichteten Proben durch.
Kann die E-Beschichtung auf Motorgehäusen aus Edelstahl angewendet werden?
Die E-Beschichtung haftet nach der Vorbehandlung auf Edelstahl, wird jedoch selten für Motorgehäuse aus Edelstahl 304 eingesetzt, da das Metall bereits korrosionsbeständig ist. Es wird nur verwendet, wenn galvanische Trennung, Farbe oder ein einheitliches Finish erforderlich sind.
Wie hoch sind die Kosten für ein Motorgehäuse aus Stahl durch die Elektrotauchlackierung?
Bei einem Gehäuse mit 100–160 mm Bohrung erhöht die E-Beschichtung die Teilekosten um 3–8 Prozent, je nach Volumen, Filmdicke und ob die Linie im eigenen Haus läuft. Mit einer Materialausnutzung von nahezu 95 Prozent liegt es unter dem Wert einer aufgesprühten Grundierung.
 Previous