

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Einleitung: Eine Materialauswahl unter Neubewertung
Während die gesamte Branche mit Aluminiumlegierungen nach „Leichtbau“ strebt, erlebt Stahl ein Comeback – dünner, fester und mit einem deutlichen Vorteil in der CO2-Bilanz. Dabei handelt es sich nicht um einen Rückschritt, sondern um einen Fortschritt in der Materialwissenschaft, der durch die Entwicklung hochfester Stähle (Advanced High-Strength Steels, AHSS) und Präzisionsumformtechnologien vorangetrieben wird.
Die gängige Meinung, dass „Stahl gleich schwer“ ist, wird über den Haufen geworfen. Mit Festigkeitsklassen von 780 MPa bis 1.470 MPa, die jetzt im Handel erhältlich sind, können mit Stahl Strukturkonstruktionen erzielt werden, die im Gewichts-Leistungs-Verhältnis mit Aluminium mithalten oder dieses sogar übertreffen. Dieser Artikel geht über grundlegende Materialvergleiche hinaus und konzentriert sich auf den technischen Wendepunkt: Warum sich die Diskussion über Motorgehäuse aus Stahl grundlegend verändert hat.
Paradigmenwechsel: Von der „Fallback-Option“ zur „strategischen Wahl“
Veränderter Branchenkontext
- Frühere Wahrnehmung: Stahl war die „billige, aber schwere“ Alternative; Aluminium war der Standard für Leichtbau, insbesondere bei Automobilanwendungen.
- Gegenwärtige Realität: Die CO2-Emissionen im Lebenszyklus sind zu einer kritischen Messgröße geworden. In Ökobilanzstudien (LCA) nach den Normen ISO 14040/14044 werden nun die Materialauswahl von der „Wiege bis zur Bahre“ bewertet, einschließlich der Produktions-, Nutzungs- und End-of-Life-Phasen. Basierend auf dem kumulierten Energiebedarf und dem globalen Erwärmungspotenzial weist das AHSS-Design nachweislich die beste Break-Even-Distanz auf.
- Haupttreiber: Materialsubstitutionen haben einen erheblichen Einfluss auf den gesamten CO2-Fußabdruck von Fahrzeugen, und die Recyclingfähigkeit von Stahl bietet am Ende der Lebensdauer zusätzliche Umweltvorteile.
Das Leichtbau-Paradoxon: Warum Stahl beim Gewicht mithalten kann
- Kernlogik: Die Mindestwandstärke wird durch die Materialstärke und nicht durch die Dichte bestimmt.
- Materielle Weiterentwicklung: AHSS-Mikrostrukturen haben sich von mehrphasigen, ferritdominierten Sorten zu vollständig martensitischen oder austenitbasierten Zusammensetzungen entwickelt. AHSS-Stähle der ersten Generation (DP-, TRIP-, CP-, MS-Stähle) erreichen typischerweise eine Zugfestigkeit von 0,5–1,6 GPa bei einer Dehnung von 5–30 %, während Stähle der zweiten Generation wie TWIP eine hohe Festigkeit mit einer Dehnung von 45–70 % vereinen.
- Spezifischer Festigkeitsvorteil: Die spezifische Festigkeit von hochfestem Stahl kann mit der von herkömmlichen Aluminiumlegierungen mithalten oder diese sogar übertreffen, wodurch eine Reduzierung der Dicke ermöglicht wird, die die höhere Dichte des Stahls ausgleicht.
- Nachgewiesenes Ergebnis: Durch dünnwandige Stahlgehäusekonstruktionen konnte eine Gewichtsreduzierung erreicht werden, während gleichzeitig eine mit Aluminiumalternativen vergleichbare Festigkeit erhalten blieb.
Technische Schlüsselabmessungen: Eine technische Dekonstruktion von Stahlgehäusen
Dimension der Materialwissenschaft: Jenseits der Bezeichnung „Stahl“
Das AHSS-Spektrum
- Dualphasenstahl (DP): Hochfester DP-Stahl mit einer Zugfestigkeit von bis zu 1.500 MPa wurde erfolgreich entwickelt. DP780 kann beispielsweise eine Wandstärke von 1,2 mm erreichen und herkömmliche 2,6-mm-Materialien ersetzen und gleichzeitig die gleiche Festigkeit beibehalten.
- Komplexphasenstahl (CP): Komplexphasenstähle mit hohem Streckgrenzenverhältnis wie HC660/780CP und HC900/1180CP wurden eingeführt und bieten eine hervorragende strukturelle Leistung.
- Hochformbarer DH-Stahl: Es wurde eine Reihe von DH-Stahlprodukten mit mehreren Beschichtungsarten auf den Markt gebracht, die erhebliche Vorteile bei der integrierten Fertigung komplexer Komponenten und „All-in-one“-Teile aufweisen.
- High-Hole-Expansion (HE)-Stahl: Entwickelt mit hohem Lochaufweitungsverhältnis und hervorragenden Biegeeigenschaften für Anwendungen, die eine erhebliche Umformung erfordern.
- Transformationsinduzierte Plastizität bainitischer Ferritstahl (TBF): Kombiniert ultrahohe Festigkeit mit hervorragender Formbarkeit, erfordert jedoch besondere Aufmerksamkeit auf die Versprödung flüssiger Metalle beim Punktschweißen.
- Presshärtender Stahl: Die Heißprägetechnologie ermöglicht trotz großer Größe sehr hochfeste Teile mit hervorragender geometrischer Toleranz. Bei aluminiumbeschichteten presshärtenden Stählen hat sich gezeigt, dass eine Interdiffusionsschichtdicke zwischen 3 und 15 Mikrometern mit guten Gebrauchseigenschaften korreliert, insbesondere bei der Punktschweißmontage.
Materialauswahllogik
- Unterschiedliche Anwendungsszenarien erfordern unterschiedliche Stahlsorten und Prozessabstimmungen.
- Für korrosionsbeständige Anwendungen wird üblicherweise verzinkter Stahl verwendet, allerdings muss bei Tiefziehverfahren die Integrität der Zinkschicht gewährleistet sein, um Abblättern und Kaltschweißen zu verhindern.
Dimension des Herstellungsprozesses: Durchbrüche in der Umformtechnik
Tiefziehen und Prägen
- Progressive Stanzlinien sind technische Lösungen für die Großserienfertigung von Motorgehäusen. Diese Systeme wandeln Flachspulenmaterial durch kontinuierliche Massenproduktion in tiefe, zylindrische Schalen um.
- Hochfester Stahl der Güteklasse 590 MPa Das Umformen ist heute eine ausgereifte Massenproduktionstechnologie mit Produktionsgeschwindigkeiten, die weit über denen des Gießens liegen.
- Kritische Herausforderungen beim Tiefziehen umfassen:
- Abblättern der verzinkten Schicht: Das Tiefziehen erzwingt einen dramatischen plastischen Fluss im Blech. Bei unzureichender Glättung des Materials oder unzureichender Formschmierung wird die Zinkschicht sofort abgetragen, wodurch die Rostbarriere zerstört wird und Zinkstaub entsteht, der starke Kaltverschweißungen der Form auslöst.
- Konzentrizität und Dimensionsverzerrung: Die Innenbohrung und der Außendurchmesser eines Motorgehäuses erfordern eine Konzentrizität im Mikrometerbereich, um ein dynamisches Gleichgewicht während des Motorbetriebs zu gewährleisten. Kontinuierliches Ziehen führt zu massiven inneren Spannungen, die zu einer Rückfederung führen, die die Rundheit verformt und die Passflächen verzieht.
- Akkumulation der Feed-Pitch: Folgeverbundwerkzeuge enthalten mehrere Stationen. Das Hochfrequenzziehen erzeugt einen starken Widerstand auf dem Stahlband und ein geringfügiges Verrutschen beim Zuführen der Masse durch das Werkzeug, was zu Störungen der Matrize und Chargenausfällen führt.
- Rückfederungskompensation: An der Endstation einer progressiven Matrize unterdrücken Extremdruck-Dimensionierungsvorgänge die physikalische Rückfederung des Stahls und sorgen dafür, dass die endgültige Rundheit und Höhe streng innerhalb der Blaupausentoleranzen bleibt.
Schweißen und Montage
- Widerstandspunktschweißen ist eine primäre Montagemethode für AHSS-Komponenten. Allerdings stellt die Flüssigmetallversprödung beim Punktschweißen moderner hochfester Stähle eine erhebliche technische Herausforderung dar.
- Forschungsfortschritte: Simulationsbasierte LME-Risikokriterien basierend auf lokalen Hauptkomponentenspannungen wurden erstellt. Es wurde festgestellt, dass Anpassungen der Elektrodengeometrie und der Haltezeit nach dem Schweißen die LME-Risiken mindern.
- Durchbrüche im TBF-Stahl: Fortschritte wurden bei der Verringerung der Flüssigmetallversprödung beim Punktschweißen von TBF-Stahl erzielt, was für Automobilanwendungen von entscheidender Bedeutung ist.
- Tailor-Welded-Blank-Technologie: Das Laserschweißen von Unterplatinen mit Beschichtungen auf Aluminiumbasis erfordert eine Kantenvorbereitung durch Abtragen eines Teils der Metallbeschichtung, um Aluminium zu entfernen, das die Schweißnaht verunreinigen würde.
- Heißprägemontage: Innen- und Außenrahmen, die durch Heißprägen maßgeschneiderter Rohlinge hergestellt werden, können durch Punktschweißen zu Hohlkörpern zusammengefügt werden, was eine hervorragende Crashfestigkeit bietet.
Herstellungsmethoden für Motorgehäuse
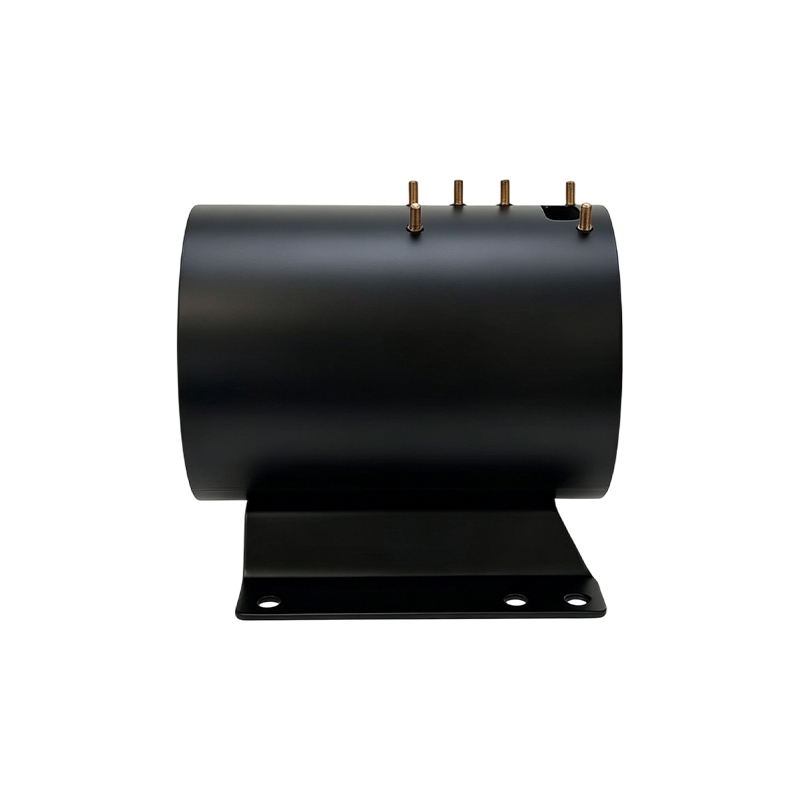
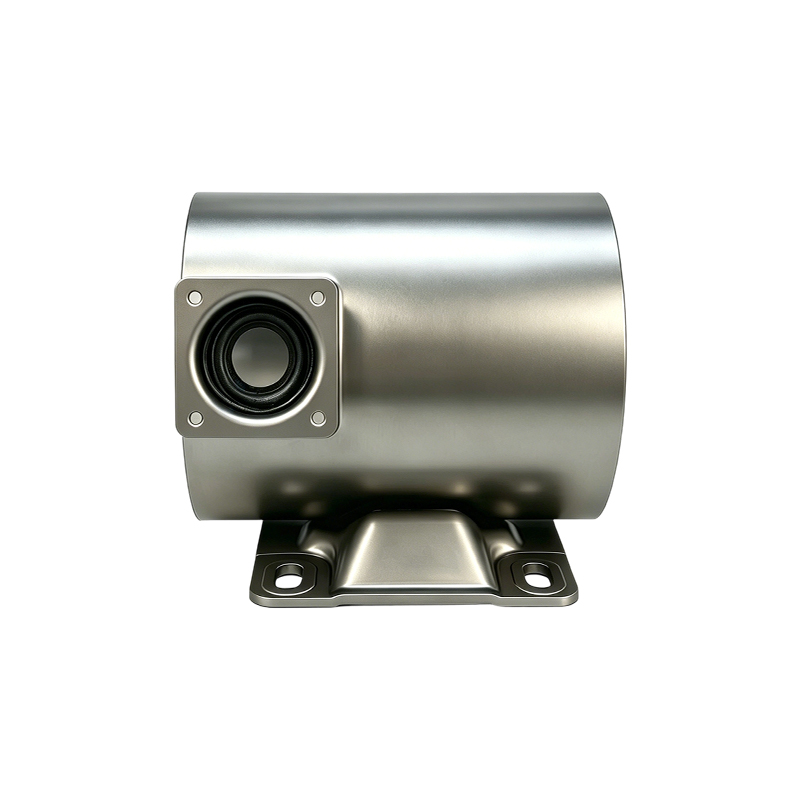
- Walzen und Formen: Stahlwalzverfahren erzeugen streifenförmigen Stahl, der zu den Querschnittsprofilen des Motorgehäuses passt. Anschließend wird durch Schmiedeverfahren die Kreisform geformt, gefolgt vom Schweißen der Kreisverbindung.
- Kaltfließpressen: Nach dem Schweißen kann Kaltfließpressen angewendet werden, um die Konzentrizität des Kreises zu gewährleisten und durch das Schweißen verursachte Verformungen zu vermeiden.
- Bearbeitung: Abschließende Bearbeitungsvorgänge vervollständigen das Produkt, wobei Schnittvorgänge den geformten Kreis in das fertige Motorgehäuse umwandeln.
- Formgebung: Hydraulische Formwerkzeuge führen die Endformung der Schweißverbindung durch, um eine Übereinstimmung mit den Anforderungen an die Rundheit des Motorgehäuses zu erreichen.
Oberflächenbehandlung und -schutz
- Verzinkter Stahl wird häufig für Motorgehäuseanwendungen verwendet, die eine hervorragende Rostbeständigkeit erfordern, insbesondere in Smart-Home-Geräten.
- Korrosionsschutz bleibt ein entscheidender Aspekt, da Motorgehäuse, die über einen längeren Zeitraum betrieben werden, anfällig für Rostbildung sind, was die Motorleistung und Lebensdauer beeinträchtigt.
- Doppelschalige Ausführungen wurden entwickelt, um Korrosionsproblemen entgegenzuwirken. Eine Innenschale (oft aus Aluminium) und eine Außenschale aus Stahl bieten doppelten Schutz und verbessern gleichzeitig die Wärmeableitung.
Design-Engineering-Dimension: Präzisionsgetriebenes Gehäusedesign
Anforderungen an die Maßgenauigkeit
- Konzentrizität im Mikrometerbereich ist wichtig, um das dynamische Gleichgewicht während des Hochgeschwindigkeitsmotorbetriebs zu gewährleisten.
- Toleranzkontrolle Der Gehäusedurchmesser wirkt sich direkt auf die Motorvibration und die akustische Leistung aus.
- Internes Stressmanagement: Kontinuierliches Ziehen führt zu massiven inneren Spannungen, die zu einer Rückfederung führen, die die Rundheit verformt und die Passflächen verzieht.
Fortschrittliche Wohnstrukturen
- Mehrteilige Gehäuseausführungen mit Schweiß- oder Lötverbindungen ermöglichen komplexe Kühlkanalkonfigurationen. Einzelne Teile können an Schweißstellen miteinander verbunden werden, um rohrförmige Kühlkanäle zwischen Innen- und Außengehäuse zu bilden.
- Kraftübertragungselemente eingebettet als umlaufende geschlossene Wellbleche bilden Kühlkanäle zwischen inneren und äußeren Gehäuseschichten.
- Verstärkungselemente (Versteifungselemente) können an den Enden von rohrförmigen Innengehäusen vorgesehen werden, um die strukturelle Integrität zu verbessern.
- Doppelwandige Innengehäuseausführungen ermöglichen eine vollständige Einhausung des Stators und minimieren Lagertoleranzen.
- Kühlkanalführung: Der Flüssigkeitsstrom kann an den Spulenenden sowohl in axialer als auch in radialer Richtung geführt werden, wodurch mehr Kühlfläche entsteht und die Wärmeübertragung optimiert wird.
Wärmeableitungsdesign
- Kühlrippenintegration: Kühlrippen können separat am Innengehäuse parallel zum Rotor ausgebildet und anschließend verschweißt werden.
- Thermische Verklebung: Spulenenden können mithilfe von Vergussmasse thermisch mit dem Kühlgehäuse verbunden werden, um die Wärmeübertragung zu optimieren.
- Direktkontakt-Design: Das Innengehäuse ist für maximale Wärmeübertragungseffizienz so nah wie möglich und/oder direkt am Stator positioniert.
- Integrierte Kühlstrukturen: Aus Blechlaschen geformte Wärmeableitungselemente können integral mit dem Gehäuse geformt werden, um eine effiziente Wärmeübertragung von den Lagern zu gewährleisten.
Strukturelle Integration
- Kunststoff-Metall-Hybridbauweise: Kunststoffelemente können in einzelnen Formvorgängen zu Metallstrukturen geformt werden, wodurch Festigkeit mit Designflexibilität für Lagerhalterungen und Magnethalterung kombiniert wird.
- Integrale Laschenausbildung: Metalllaschen zur Montage können an offenen Enden direkt aus dem Metallgehäuse gebogen werden, wodurch separate Montagekomponenten entfallen.
- Bahnverstärkung: Parallel verlaufende Stege entlang der Innen- oder Außenflächen erhöhen die Festigkeit, verbessern die Dichtheit und ermöglichen die Aufnahme zusätzlicher Elemente.
- Komponentenintegration: Motorgehäuse und Endabdeckung können als ein einziges Stück integriert werden, was die Montageschritte reduziert und die strukturelle Integrität verbessert.
Differenzierung von Anwendungsszenarien: Keine binäre Wahl zwischen „Stahl oder Aluminium“.
Kategorisierung nach Betriebsbedingungen
| Anwendungsszenario | Kernanforderungen | Vorteil des Stahlgehäuses |
|---|---|---|
| EV-Traktionsmotoren | Leichtere Crash-Sicherheit | AHSS ermöglicht dünnwandiges Leichtbaumaterial und erfüllt gleichzeitig die Anforderungen an die Eindring- und Quetschfestigkeit |
| Industrielle Hochleistungsmotoren | Strukturelle Steifigkeit, Vibrationsfestigkeit | Die hohen Steifigkeits- und Dämpfungseigenschaften von Stahl sind hervorragend |
| Mikromotoren für Haushaltsgeräte | Präzise Korrosionsbeständigkeit | Verzinkter Stahl stamping delivers micron-level concentricity with excellent rust resistance |
| Elektrische Motorradmotoren | Kosteneffizienz der Integration | Das Formen gestreckter kohlenstoffarmer Stahlplatten spart Materialkosten und reduziert das Gewicht |
| Batteriegehäuse | Widerstandsfähigkeit gegen Eindringlinge | AHSS der dritten Generation mit großer Dehnung und hoher Festigkeit erfolgreich eingesetzt |
Hybride Materiallösungen: Ein dritter Weg
- Zweischaliger Aufbau: Die innere Aluminiumschicht (Wärmeableitung) und die äußere Stahlschicht (Strukturschutz) sorgen für ein Gleichgewicht zwischen Wärmemanagement und struktureller Festigkeit.
- Stahl-Aluminium-Verbund: Das Motorgehäuse mit Stahlaußenstruktur und Aluminiuminnenschale bietet Rostschutz, Verformungsbeständigkeit und effektive Wärmeableitung.
- Lokale Verstärkung: Stahleinsätze in Bereichen mit hoher Spannungskonzentration mit leichten Materialien an anderen Stellen.
- Modularer Aufbau: Stahlrahmen kombiniert mit Aluminium-Kühlmantel oder separate Kühlkanäle integriert in mehrteilige Stahlkonstruktionen.
Aktuelle technische Engpässe und Forschungsgrenzen
Herausforderungen auf Fertigungsebene
Probleme beim Tiefziehen und Umformen
- Integrität der verzinkten Schicht: Durch das Tiefziehen von verzinktem Stahl wird die Zinkschicht extrem beansprucht. Bei unzureichender Glättung des Materials oder schlechter Schmierung der Matrize wird das Zink sofort abgetragen, wodurch die Rostbarriere zerstört wird und Zinkstaub entsteht, der das Kaltschweißen der Matrize auslöst.
- Rückfederungskontrolle: Stahl mit höherer Festigkeit führt zu einer stärkeren elastischen Erholung nach der Umformung und stellt strengere Anforderungen an das Design der Stanzform und die Prozessparameter. Die Rückfederung beeinträchtigt die spätere Schweißqualität erheblich.
- Akkumulation der Feed-Pitch: Folgeverbundgesenkoperationen mit mehreren Stationen sorgen für einen starken Widerstand des Stahlbandes. Geringfügiges Abrutschen am Werkzeug führt zu Störungen der Matrize und katastrophalem Chargenausschuss.
- Dimensionsverzerrung: Die Innenbohrung und der Außendurchmesser erfordern eine Konzentrizität im Mikrometerbereich. Kontinuierliches Ziehen führt zu massiven inneren Spannungen, die zu einer Rückfederung führen, die die Rundheit verformt.
Schweißen und Montage Issues
- Flüssigmetallversprödung beim Punktschweißen: AHSS-Komponenten sind beim Widerstandspunktschweißen anfällig für LME. Die Rückfederung wirkt sich erheblich auf die LME-Bildung aus und es sind spezifische Parameteranpassungen (Elektrodengeometrie, Haltezeit) erforderlich, um Risiken zu mindern.
- Verwaltung der Interdiffusionsschicht: Bei aluminiumbeschichteten presshärtenden Stählen korreliert die Dicke der Interdiffusionsschicht (idealerweise 3–10 Mikrometer) mit der Qualität der Punktschweißung. Beim Laserschweißen ist eine Kantenvorbereitung erforderlich, um Aluminium zu entfernen, das die Schweißnaht verunreinigen würde.
- Einschränkungen des Prozessfensters: Beim Heißprägen großer Teile mit großen Dickenunterschieden muss das Prozessfenster zum Erreichen der gewünschten Mikrostruktur und Beschichtungseigenschaften alle Unterrohlinge berücksichtigen.
Forschungsgrenzen
Materialentwicklung
- 1.500 MPa DP-Stahl wurde erfolgreich entwickelt und erweitert den verfügbaren Festigkeitsbereich für Leichtbauanwendungen.
- AHSS der dritten Generation mit großer Dehnung und hoher Festigkeit können sehr erfolgreich auf Bauteile angewendet werden, die sowohl Formbarkeit als auch Crashfestigkeit erfordern.
- LME-Abschwächung in TBF-Stahl : Durchbrüche wurden bei der Verminderung der Flüssigmetallversprödung beim Punktschweißen von TBF-Stahl erzielt, der ultrahohe Festigkeit mit hervorragender Formbarkeit kombiniert.
Prozessoptimierung
- Simulationsbasierte LME-Risikokriterien Basierend auf lokalen Hauptkomponentenspannungen wurden Tests erstellt, um LME-Risiken zwischen verschiedenen Tests zu quantifizieren und zu vergleichen.
- Heißprägen von maßgeschneiderten geschweißten Platinen ermöglicht sehr hochfeste Teile mit optimiertem Widerstand in verschiedenen Bereichen und sehr guter geometrischer Toleranz trotz großer Größe.
- Patch-Technologie: Pressgehärtete Stahlflicken sorgen für sehr lokale Verstärkungen größerer Teile und optimieren so die Festigkeit und Dickenverteilung, während das Gesamtgewicht und die Kosten niedrig bleiben.
Forschung zur Lebenszyklusbewertung
- Ökobilanz von der Wiege bis zur Bahre Gemäß den Normen ISO 14040/14044 werden Basiskonstruktionen aus Stahl mit Alternativen aus AHSS, Aluminium und Kohlefaser verglichen.
- Break-Even-Distanzanalyse: Das AHSS-Design weist die beste Break-Even-Distanz basierend auf dem kumulierten Energiebedarf und dem globalen Erwärmungspotenzial innerhalb einer Fahrstrecke von 150.000 km auf.
- Recyclingvorteil: Während Kohlefaserkonstruktionen während des Lebenszyklus möglicherweise höhere CED- und GWP-Werte aufweisen, führen sie durch das Recycling von Abfallmaterialien zu den größten Einsparungen. Aluminiumkonstruktionen weisen aus Lebenszyklussicht mit 150.000 km den niedrigsten CED und GWP auf.
- Empfindlichkeitsfaktoren: Die gesamte Fahrstrecke und die Materialrecyclingrate haben den größten Einfluss auf die Gesamt-CEDs und GWPs von Leichtbaukonstruktionen.
Prozessintegration und -kontrolle
- Form- und Maßpräzision: Hochleistungsdimensionierungsvorgänge an den Endstationen der Folgeverbundwerkzeuge unterdrücken die physische Rückfederung, um die endgültige Rundheit und Höhe innerhalb der Blaupausentoleranzen zu gewährleisten.
- Hydraulisches Kaltfließpressen: Nach dem Schweißen kann durch Kaltfließpressen bei normalen Temperaturen der gesamte Kreis gedrückt werden, um schweißbedingte Verformungen zu vermeiden.
- Mehrstufige Umformansätze: Bei komplexen Motorgehäusegeometrien können mehrere Umformschritte mit Zwischenglühen erforderlich sein, um die Endabmessungen ohne Materialversagen zu erreichen.
Historischer Kontext und Branchenentwicklung
Von der Gusseisen- zur Stahlplattenkonstruktion
- Historischer Übergang: Bei Motorgehäusen mit kleinerer Leistung handelt es sich größtenteils um eine Stahlblechkonstruktion. Stahlmotoren bieten Materialeinsparungen und Gewichtsvorteile im Vergleich zu Gusskonstruktionen.
- Prozessentwicklung: Die frühe Herstellung von Motorgehäusen aus Stahlblech erforderte Forschung zu Formgebungsprozessen und umfangreiche Prozessexperimente.
- Markttreiber: Die Verlagerung hin zu Stahlgehäusen wurde durch den Bedarf an leichteren, materialeffizienteren Motorkonstruktionen vorangetrieben, insbesondere bei Anwendungen, bei denen Gewichtsreduzierung zu Energieeinsparungen führt.
Aktuelle Branchenlandschaft
- Technologie zur Umformung von Stahlblechen ist erheblich gereift, mit Tiefzieh- und progressiven Stanzlinien, die eine Großserienproduktion mit gleichbleibender Qualität ermöglichen.
- Beschichtung und Oberflächenbehandlung Durch Fortschritte wurden historische Korrosionsprobleme angegangen, wobei verzinkter Stahl für viele Anwendungen zum Standard wurde.
- Multimaterialansätze kommen immer häufiger vor, da kein einzelnes Material für alle Motorgehäuseanforderungen optimal ist.
Fazit: Die zweite Kurve der Stahlmotorgehäuse
- Kernurteil: Motorgehäuse aus Stahl sind keine „traditionelle“ Wahl, sondern ein Material, das einen technologiegetriebenen Aufschwung erlebt, der durch die AHSS-Entwicklung und Präzisionsformtechnologien ermöglicht wird.
- Wichtige treibende Faktoren: Die Konvergenz dreier Trends – CO2-Emissionsvorschriften, Fortschritte bei AHSS-Materialien (die Festigkeitsklassen von 780 bis 1.470 MPa abdecken) und Durchbrüche in der Präzisionsformtechnologie – hat ein einzigartiges Zeitfenster geschaffen.
- Technische Differenzierung: Im Gegensatz zu Aluminium, das eine inhärente Gewichtsreduzierung bietet, bietet Stahl einen Weg zur Gewichtsreduzierung durch Festigkeitsoptimierung, wobei die spezifische Festigkeit mit der herkömmlicher Aluminiumlegierungen vergleichbar ist oder diese übertrifft.
- Fertigungsreife: Fortschrittliche Stanzlinien, Heißprägen und fortschrittliche Schweißtechnologien haben die Produktionsreife für die Massenfertigung von Stahlmotorgehäusen erreicht.
- Lebenszyklusvorteil: Die Recyclingfähigkeit und das günstige LCA-Profil von Stahl machen ihn angesichts strengerer Nachhaltigkeitsvorschriften immer attraktiver, wobei AHSS-Konstruktionen den besten Break-Even-Abstand für die Umweltbelastung aufweisen.
- Zukunftsausblick: Stahl wird neben Aluminium in Wachstumssegmenten wie Batteriegehäusen und Gehäusen von EV-Fahrmotoren koexistieren. Die Beziehung ist eine der Komplementarität, nicht eines Ersatzes, wobei Materialentscheidungen auf der Grundlage spezifischer Betriebsbedingungen und Anforderungen an den CO2-Fußabdruck optimiert werden.
- Empfehlung für Ingenieure: Gehen Sie über die „Stahl = schwer“-Denkweise hinaus. Formulieren Sie das Problem der Materialauswahl neu als eine Systemoptimierung, die auf der Leistung über den gesamten Lebenszyklus, der Machbarkeit der Herstellung und den Kosten basiert. Da AHSS jetzt Zugfestigkeiten von bis zu 1.500 MPa und eine Formbarkeit bietet, die mit Sorten mit geringerer Festigkeit vergleichbar ist, ist Stahl nicht nur eine praktikable Option – er ist oft die optimale Wahl für Anwendungen, die Festigkeit, Haltbarkeit und Nachhaltigkeit erfordern.
 Previous