

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
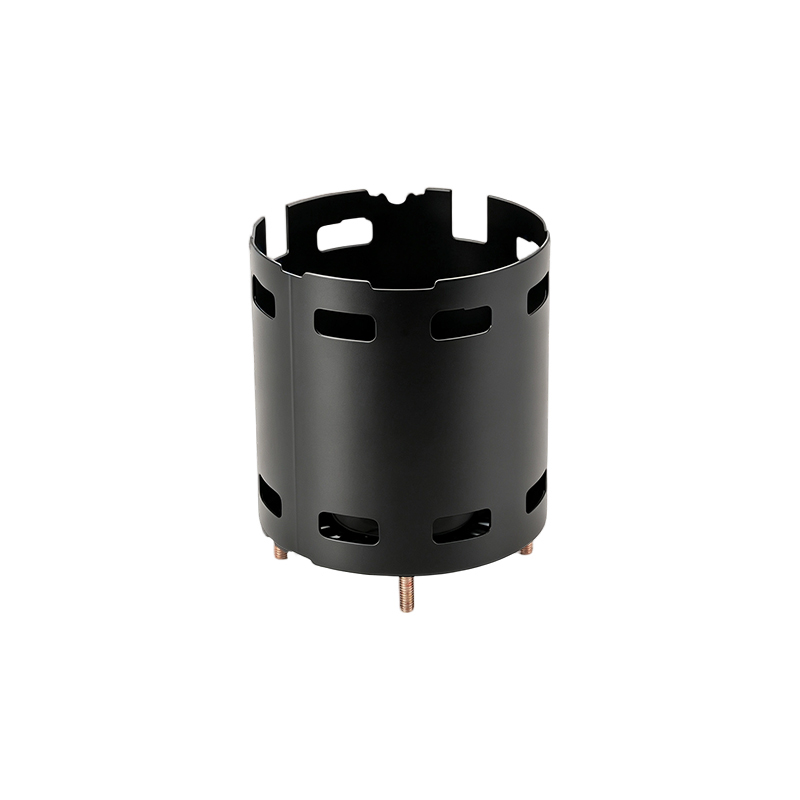
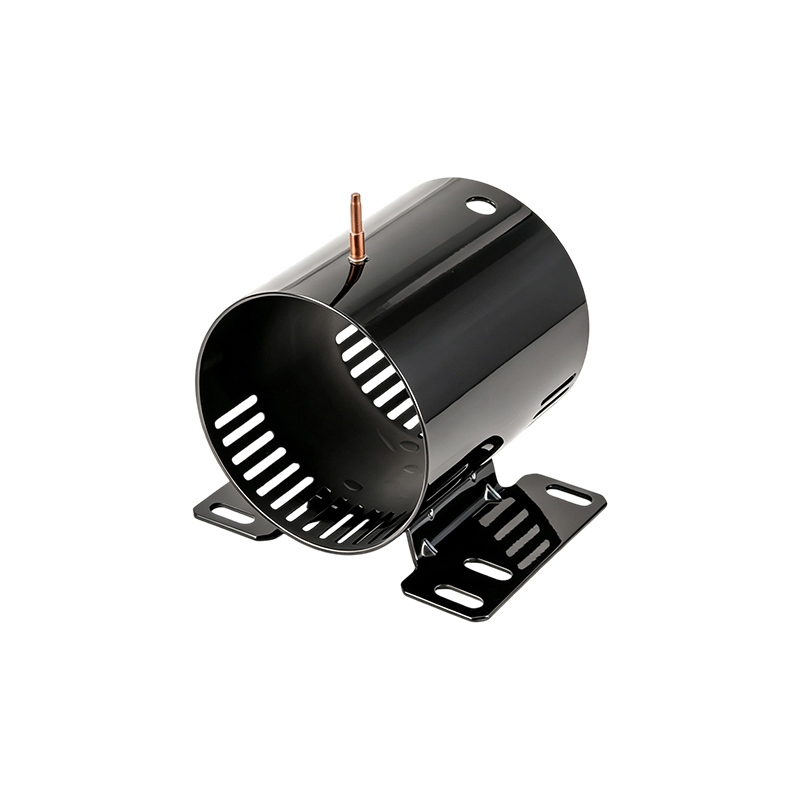
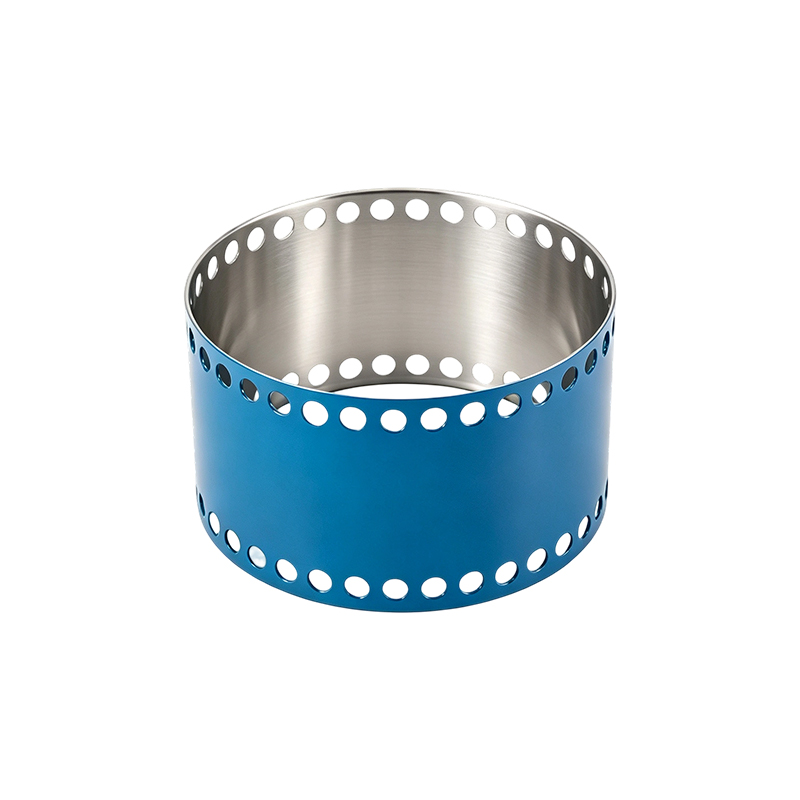
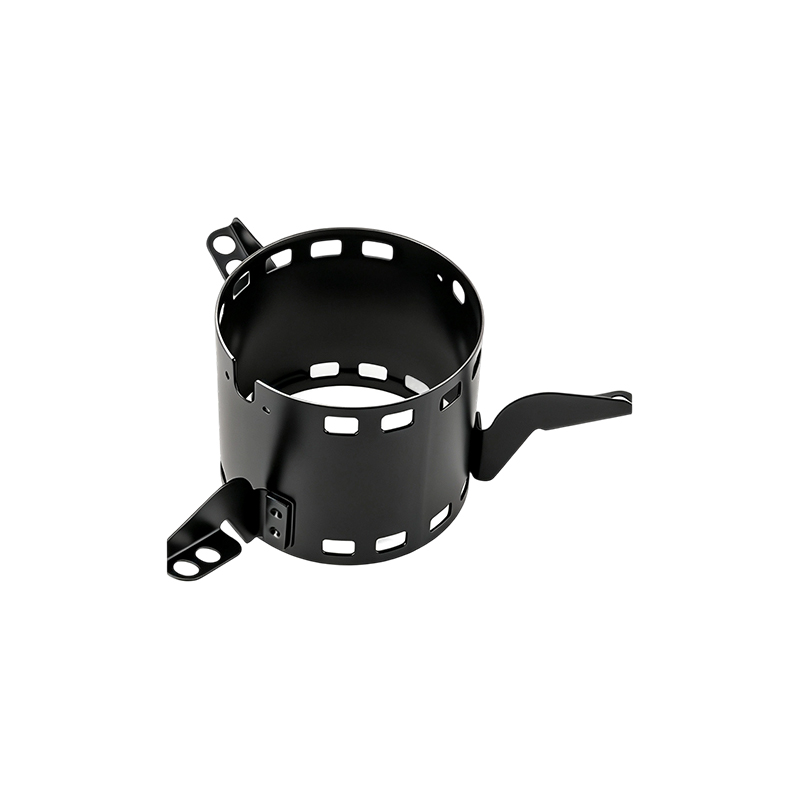
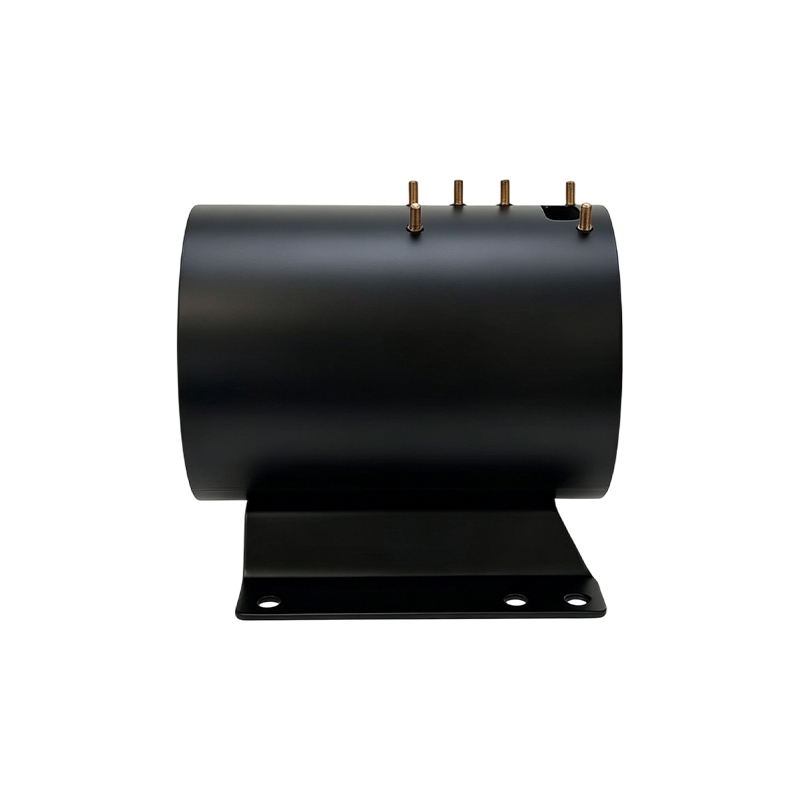
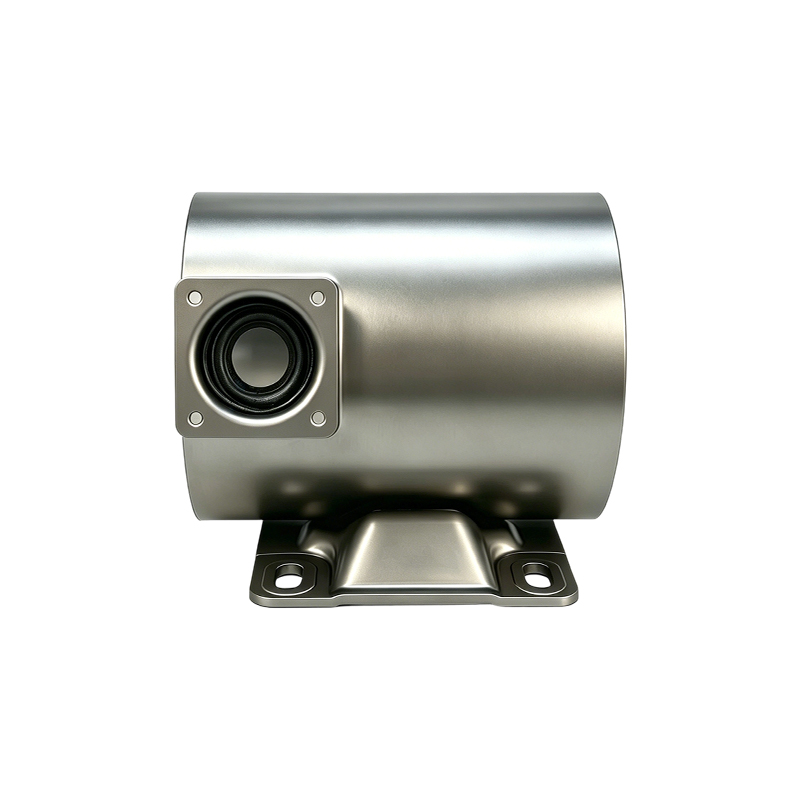
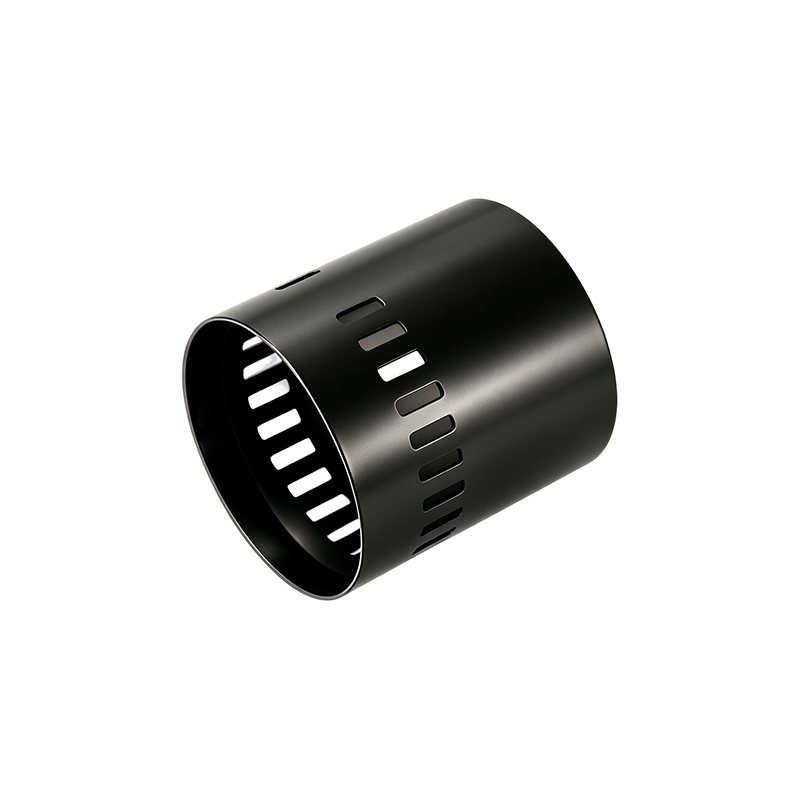
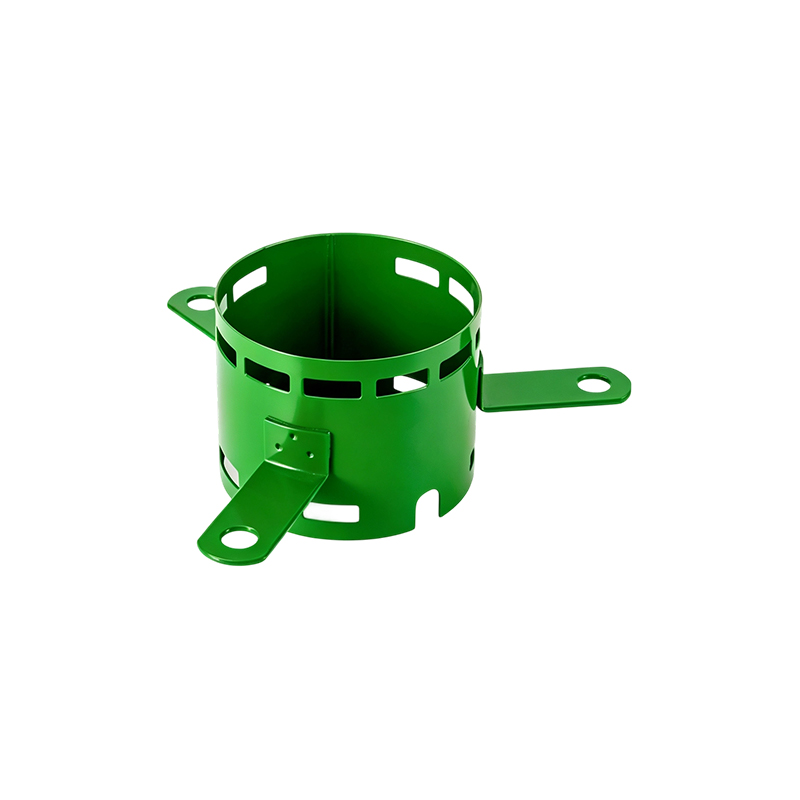
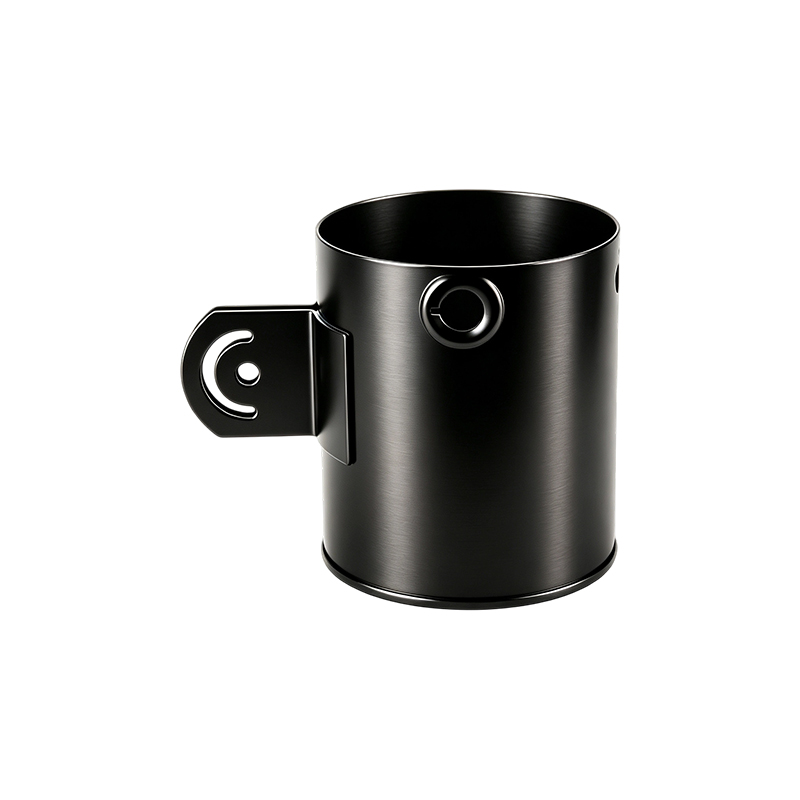
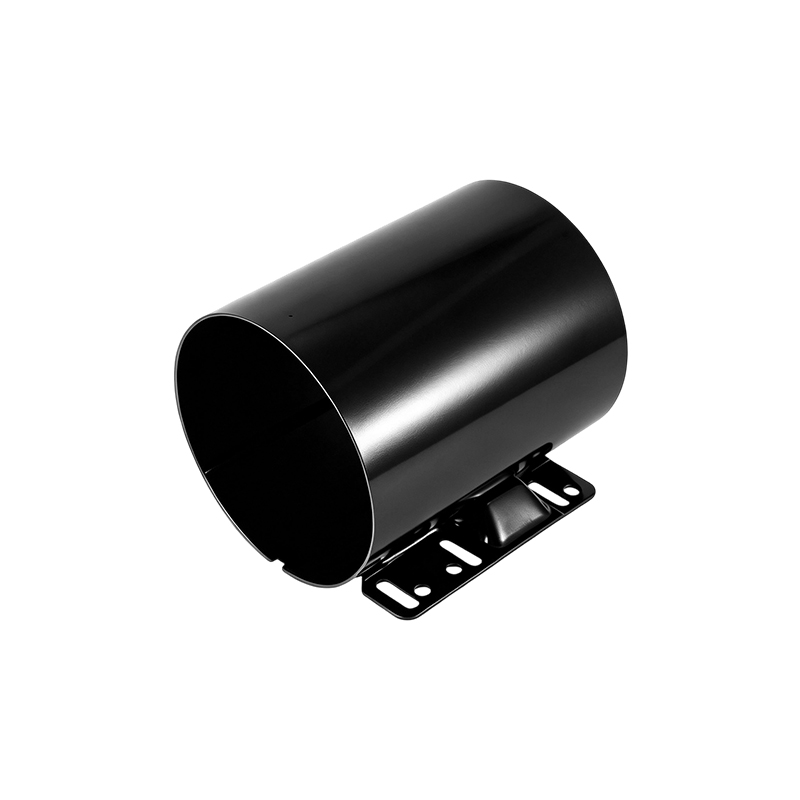
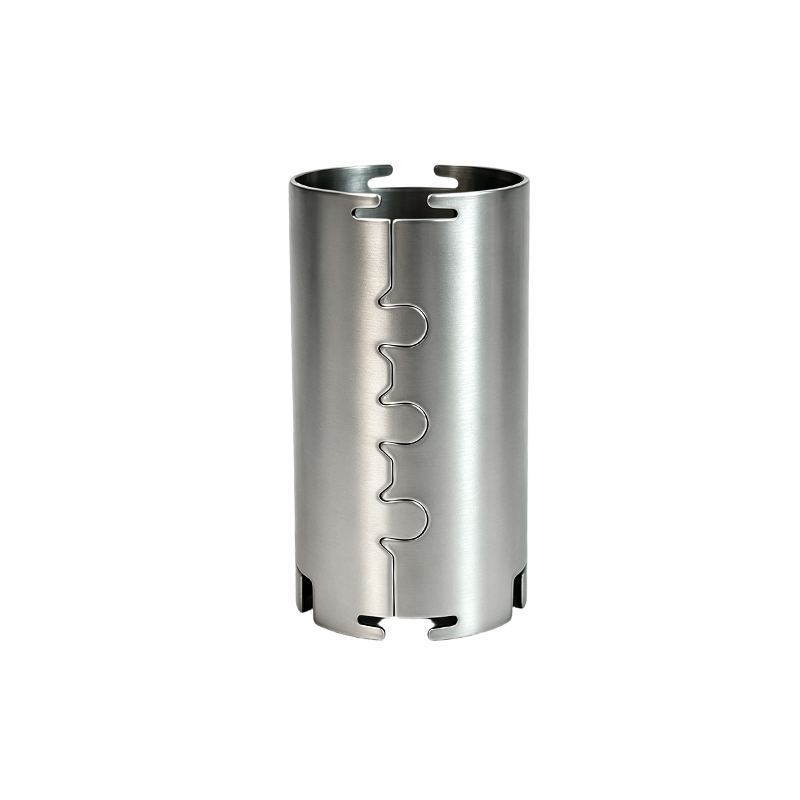
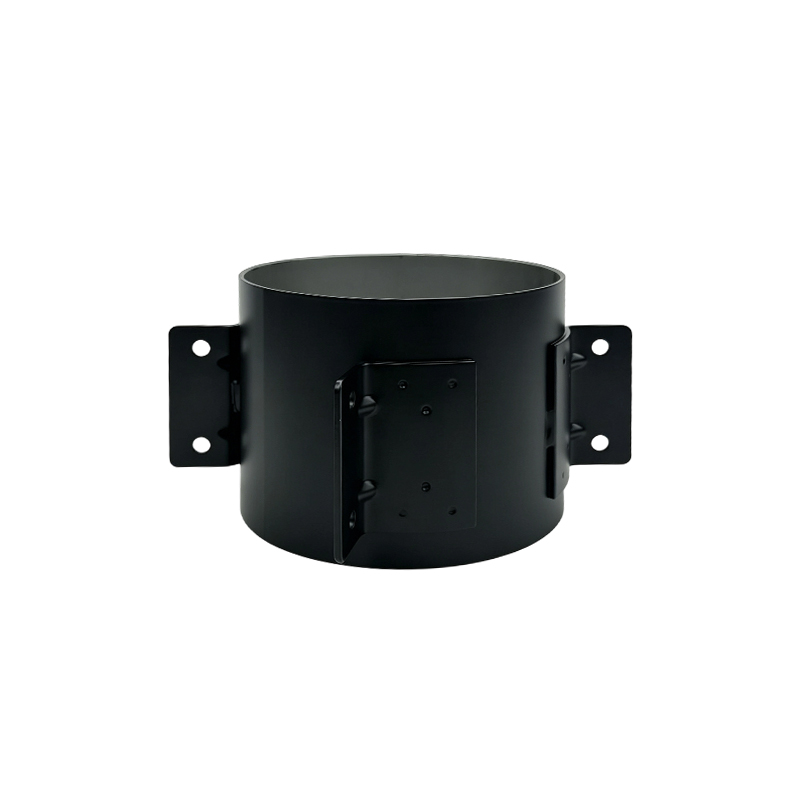
Motorgehäuse mit kleiner Bohrung
Jiangsu Yufeng Electric Co., Ltd. stellt Motorgehäuse mit kleiner Bohrung her, die für Motoren mit Bohrungsdurchmessern unter 50 mm ausgelegt sind. Diese Gehäuse werden durch präzise Stanz- und Schweißprozesse hergestellt, wobei während der gesamten Herstellungskette enge Toleranzen eingehalten werden. Die Produktlinie mit kleinem Durchmesser eignet sich für Anwendungen, bei denen der Platz begrenzt ist und eine Massenproduktion erforderlich ist. Mit 40 Jahren Erfahrung im Bereich Motorgehäuse und einer Jahreskapazität von über 5 Millionen Einheiten liefert Yufeng Gehäuse mit kleiner Bohrung in kundenspezifischen Größen von 10 mm bis 50 mm Bohrungsdurchmesser und mit Wandstärken von nur 1,0 mm für gewichtsempfindliche Designs.
H7-Toleranz des Bohrungsdurchmessers mit Oberflächengüte Ra ≤ 1,6 μm
Wandstärke von 1,0 mm bis 2,5 mm zur Gewichtsreduzierung
Folgeverbundmatrizen gewährleisten die Konsistenz über Millionen von Einheiten hinweg
Montageflansche, Schlitze und Ausschnitte nach Kundenspezifikation
Produkt Spezifikationen
| Bohrungsdurchmesserbereich | 10 mm – 50 mm (Sondergrößen verfügbar) |
| Bohrungstoleranz | ISO H7 (Standard), H6 oder Sonderanfertigungen auf Anfrage |
| Wandstärke | 1,0 mm – 2.5 mm (dependent on material and size) |
| Gesamtlänge | 30 mm – 150 mm (kundenspezifische Längen verfügbar) |
| Materialqualitäten | DC01, SPCC oder S235JR |
| Oberflächenbeschaffenheit (Bohrung) | Ra ≤ 1,6 μm (Standard); Ra ≤ 0,8 μm auf Anfrage |
| Konzentrizität (Bohrung zu Außendurchmesser) | ≤ 0,08 mm |
| Oberflächenbeschichtung | Zinkphosphat-Elektrotauchlackierung (Standard); Pulver- oder Nickelbeschichtung optional |
| Montagefunktionen | Flansche, Gewindelöcher, Schlitze oder Keilnuten wie angegeben |
Konstruktions- und Designmerkmale
- Materialoptimierung: Dünnwandige Konstruktionen reduzieren das Gewicht, ohne die strukturelle Integrität für Anwendungen mit geringer Leistung zu beeinträchtigen.
- Lagerpassgenauigkeit: Die Bohrungstoleranzen liegen bei H7 oder besser und gewährleisten so konsistente Presspassungen für Miniaturlager.
- Sekundäroperationen: Flansche, Schlitze und Gewindelöcher können in den Stanz- und Bearbeitungsablauf integriert werden.
- Kontrolle der Oberflächengüte: Bohrungsoberflächen werden auf Ra ≤ 1,6 μm bearbeitet, um Reibung und Verschleiß an rotierenden Komponenten zu minimieren.
Herstellung und Lieferkette
- Ausbeute im ersten Durchgang > 98 % bei Bohrungsabmessungen und Konzentrizität (Cpk ≥ 1,67).
- Progressive Stanzwerkzeuge, optimiert für Geometrien mit kleiner Bohrung, wodurch Materialverschwendung reduziert wird.
- Materialzertifikate EN 10204 3.1 und Bohrungsmessberichte pro Charge.
- Lieferzeit: 12–16 Werktage für Standardgrößen; 20–25 Tage für kundenspezifische Bohrungsabmessungen oder Sonderbeschichtungen.
- PPAP Level 3 ist für Automobil- und Massenverbraucheranwendungen verfügbar.
Bewerbung Felder
- Kleinmotoren: Kleine Pumpen, Ventilatoren und Gebläse für medizinische Geräte, Bürogeräte und Verbrauchergeräte.
- Kfz-Aktuatoren: Drosselklappensteuerung, HVAC-Dämpfer und Spiegelverstellmotoren erfordern kompakte, leichte Gehäuse.
- Robotik und Automatisierung: Kleine Servomotoren und Schrittmotoren für präzise Bewegungssteuerungssysteme.
- Besetzung: Motoren für Analysegeräte, Laborgeräte und tragbare Elektrowerkzeuge.
Für kundenspezifische Bohrungsgrößen oder besondere Toleranzanforderungen bietet Yufeng vor der Massenproduktion eine Verifizierung der Bohrungsmessung und eine Musterfreigabe an.
Technische UnterstützungHäufig Fragen gestellt
Unsere Stanz- und Bearbeitungsmöglichkeiten unterstützen Bohrungsdurchmesser von nur 10 mm. Bei Durchmessern unter 10 mm können wir eine Einzelfallbeurteilung mit kundenspezifischen Werkzeugen vornehmen.
Bei den Bohrungsdurchmessern halten wir standardmäßig ISO H7 ein. Für hochpräzise Anwendungen ist die H6-Toleranz verfügbar. Für maßgeschneiderte Passformen können wir nach kundenspezifischen Toleranzen arbeiten.
Ja. Bei Gehäusen mit kleinem Durchmesser können wir die Wandstärke auf 1,0 mm reduzieren. Materialauswahl und Formungsparameter werden so angepasst, dass die strukturelle Integrität erhalten bleibt und gleichzeitig das Gewicht minimiert wird.
Wir können Montageflansche, Gewindelöcher, Schlitze, Keilnuten und Sensormontagevorrichtungen integrieren. Diese Merkmale können je nach Designanforderung gestanzt, maschinell bearbeitet oder geschweißt werden.
Die Standardbeschichtung besteht aus Zinkphosphat plus kathodischer Elektrotauchlackierung. Für einen verbesserten Korrosionsschutz bieten wir Pulverbeschichtung, Vernickelung und zinkreiche Grundierungen für anspruchsvolle Umgebungen an.
Fertigungslösungen
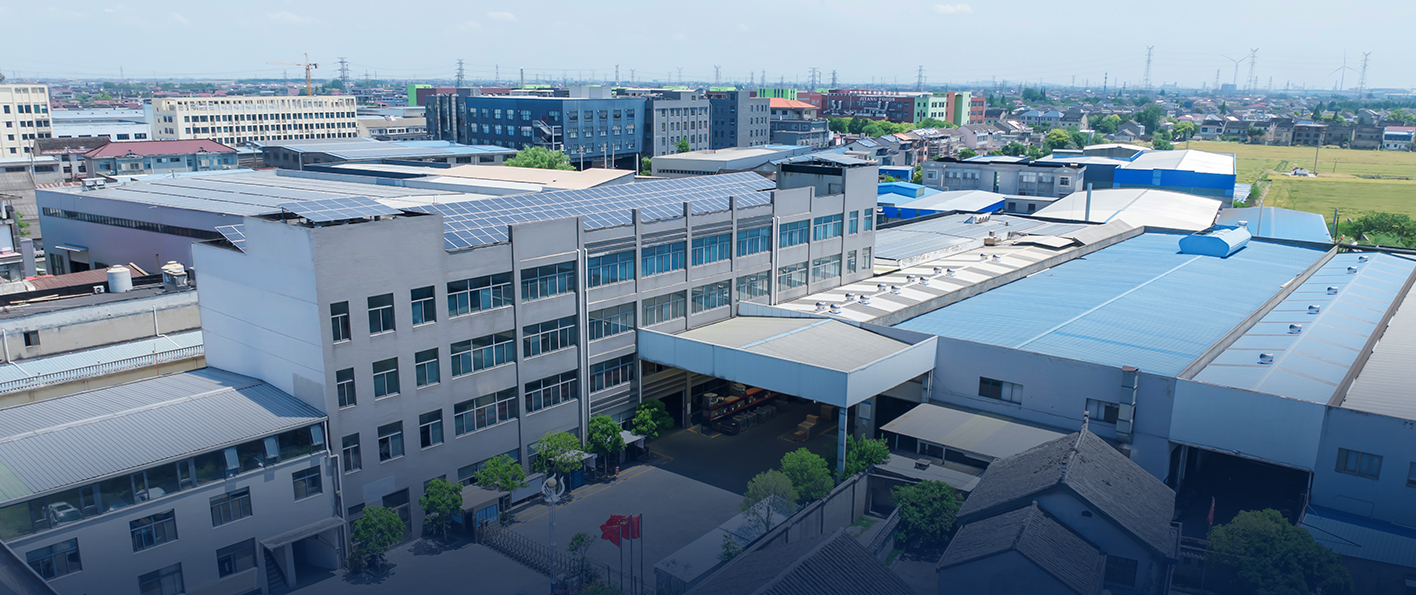
Wir bieten umfassende Fertigungskapazitäten von der Stahlverarbeitung bis zur Lieferung des fertigen Produkts, unterstützt durch Stanzlinien, automatisierte Schweißgeräte, Bearbeitungsanlagen und Inspektionsinstrumente. Unterstützt durch ein Ingenieursteam mit durchschnittlich über 20 Jahren Erfahrung bieten wir technischen Support von der Entwicklung bis zur Massenproduktion.
Mit 40 Jahren Fokus auf die Herstellung von Motorgehäusen haben wir mehr als 50 Kunden bedient und eine jährliche Produktionskapazität von über 5 Millionen Einheiten erreicht. Geleitet von Qualität, Effizienz und schneller Reaktion sind wir bestrebt, hochpräzise und äußerst zuverlässige Motorgehäuselösungen zu liefern.