

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Ein gezogenes Stahlgehäuse mit einem Innendurchmesser von 140 mm kann alle paar Sekunden eine Pressenlinie verlassen, und dieses Tempo ist der einzige Grund, warum Geräte- und Industriemotorenhersteller für ihre Programme mit den höchsten Stückzahlen die kontinuierliche Stanzung von Motorgehäusen spezifizieren. Anstatt Rohlinge zwischen eigenständigen Pressen zu bewegen, führt eine kontinuierliche Linie das aufgewickelte Band durch ein Mehrstationen-Folgewerkzeug, wo Stanzen, Ziehen, Nachziehen, Lochen und Besäumen in einer koordinierten Abfolge ablaufen. Für ein Einkaufsteam entscheidet diese Wahl über die Kosten pro Teil, die Lieferzuverlässigkeit und darüber, ob das zehntausendste Gehäuse genauso groß ist wie das erste aus dem Werkzeug.
Was das kontinuierliche Stanzen von Motorgehäusen tatsächlich beinhaltet
Kontinuierliches Stampfen ist ein Choreografieproblem, bevor es zu einem Kraftproblem wird. Die Presse liefert die Tonnage, aber das Streifenlayout, das Zuführsystem und die Matrizenstationen entscheiden darüber, ob ein Gehäuse rund, gerade und mit hoher Geschwindigkeit wiederholbar herauskommt. Jede Station führt einen Vorgang aus und der Trägerstreifen verbindet sie miteinander, sodass zwischen den Treffern nichts abdriftet.
Bei einem typischen Wohnungsbau sind die Stationen folgendermaßen aufgeteilt:
Toleranzen und Größenfenster, die Sie realistisch einhalten können
Eine gut gewartete progressive Linie hält die Abweichung des Innendurchmessers auf wenige Hundertstel Millimeter, wenn eine Kalibrier- oder Abstreckstation in die Matrize eingebaut ist, und bearbeitete Lagersitze können kritische Abmessungen weiter verkleinern. Was Käufer jedoch zuerst prüfen sollten, ist nicht eine Toleranztabelle, sondern das Größenfenster, da die Formungsroute die Grenzen vorgibt, bevor Werkzeuge geschnitten werden.
Das Tiefziehen aus Blech deckt kleine und mittlere Schalen wirtschaftlich ab, weshalb die meisten Geräte- und Industrieantriebsprogramme in diesem Fenster angesiedelt sind. Schwerere Wände und größere Durchmesser gehen in Richtung Rohr- oder Fertigkonstruktion. Für eine umfassendere Gestaltung der Kaufentscheidung bietet unser Motorgehäuse aus Stahl Der Leitfaden führt Sie durch die vollständige Auswahllogik.
| Herstellungsweg | Typisches ID-Fenster | Wand und Struktur | Beste Passform |
| Gezogene Stahlschale auf einer progressiven Linie | 29,6 bis 160 mm | Blechwand; Sockel, Konsolen oder flexible Elemente angeschweißt | Antriebsmotoren für Haushaltsgeräte und Industrie |
| Gezogene Schale aus Edelstahl 304 | 139 bis 180 mm | Korrosionsbeständige Blechwand | Wasch-, Lebensmittel- und Outdoor-Ausrüstung |
| Dickwandiges Stahlgehäuse mit Sockel | 260 bis 343 mm | Dickwandig mit geschweißtem Boden | Große Industrie- und Spezialgeräte |
| Gehäuse aus Stahlrohr | 113 bis 127 mm | Dickwandig aus Rohr gefertigt | Hochlast- und Sonderausrüstung |
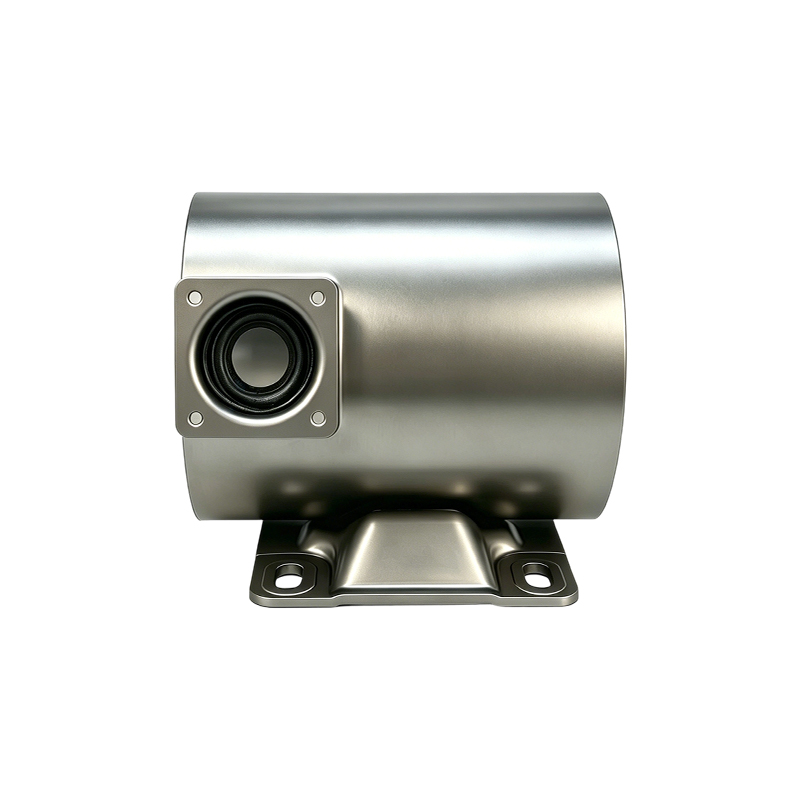
 Dünnwandiges Motorgehäuse aus Stahl mit einem Innendurchmesser von 82,4 mm und geschweißten Endabdeckungen Ein 1,0 mm dickes gezogenes Stahlgehäuse mit geschweißten Endabdeckungen, integrierten Lagersitzen und axialer Entlüftung zur Kühlung. Es passt zu dem kleinen bis mittelgroßen Gehäusefenster des Artikels für tragbare, leichte Motoranwendungen. Produkt anzeigen →
Wo das kontinuierliche Stanzen von Motorgehäusen gewinnt und wo nicht
Kontinuierliches Stanzen gewinnt an Volumen, Wiederholgenauigkeit und Kosten pro Teil, verliert jedoch an Flexibilität und sehr dicken Wänden. Wählen Sie den falschen Weg und die Symptome sind vorhersehbar: Werkzeuge, die nie die Gewinnschwelle erreichen, oder Wände, die reißen, egal wie der Niederhalter eingestellt ist.
- Das jährliche Volumen liegt im sechsstelligen Bereich und das Design ist über die Modelljahre hinweg stabil.
- Der Schaleninnendurchmesser liegt innerhalb des gezogenen Schalenfensters von etwa 29,6 bis 160 mm.
- Die Kosten pro Teil und die Konsistenz von Charge zu Charge übersteigen das Werkzeugbudget.
- Halterungen, Sockel und bearbeitete Sitze werden nach dem Stanzen im eigenen Haus fertiggestellt.
- Die Volumina sind gering oder die Geometrie bewegt sich immer noch zwischen den Revisionen.
- Die Wände sind schwer und die Durchmesser groß, sodass Tiefziehen gut funktioniert.
- Das Profil passt besser zur Rohrkonstruktion als zum Blech.
- Bei den ersten Bestellungen ist die Prototypengeschwindigkeit wichtiger als die Stückkosten.
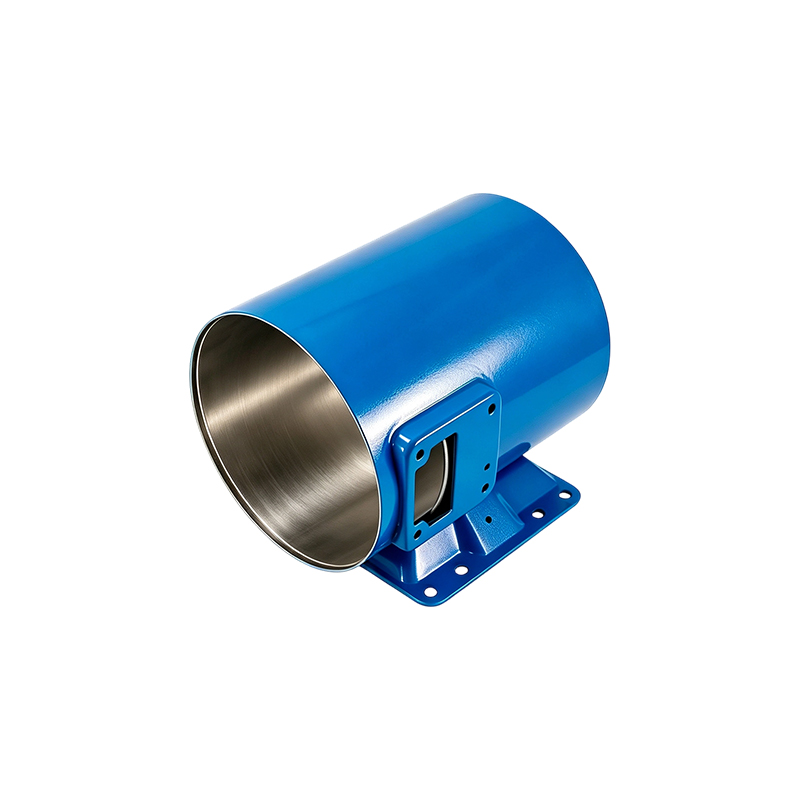
 ID 127 mm dickwandiges, nahtloses Stahl-Motorgehäuse Dieses aus nahtlosem Stahlrohr mit einer Wandstärke von 7,9 mm gefertigte Gehäuse hält hohen Drehmomenten und Vibrationen stand, wo gezogenes Blech dies nicht kann. Ein passendes Beispiel für die Aussage des Artikels über den Dickwandbau jenseits der Grenzen des Tiefziehens. Produkt anzeigen →
Die fünf Fehler, die Gehäuse verschrotten lassen, und wie sich die Leitungen wehren
Nahezu jede Überprüfung auf Ausschussursachen in einer Wohnungsbaulinie endet mit denselben fünf Verdächtigen, und alle werden auf der Ebene der Matrize und des Futtermittels kontrolliert und nicht bei der Endkontrolle gefasst.
- Faltenbildung am Flansch: Der Druck des Blechhalters und die Geometrie der Zugsicke halten den Flansch flach; Sobald sich das Eisen in die Wand einfügt, ist die Schale Schrott.
- Risse am Stempelradius: Das Ziehverhältnis ist zu aggressiv für das Material, daher ist die Lösung eine andere Nachziehstation oder ein weicherer Radius.
- Ohrenbildung am Rand: Durch die Anisotropie des Blechs werden die Ohren in festen Winkeln angehoben, sodass der Stanzplan eine Beschnittzugabe hinzufügt und der Rand sauberer wird.
- Rückfederung und Ovalität nach dem Beschneiden: Die Matrizengeometrie wird ausgeglichen und eine abschließende Kalibrierstation stellt die Rundheit des Innendurchmessers wieder her.
- Abblättern der Beschichtung auf verzinktem Band: Enge Vorschubbögen und Gesenkreibung splittern die Zinkschicht ab, sodass Vorschubradius und Schmierung kontrolliert werden.
Wenn die Wandstärke über das hinausgeht, was die Zeichnung problemlos handhaben kann, besteht die ehrliche Antwort darin, die Routen zu ändern, anstatt das Blech zu zwingen. unser Herstellung von Stahlrohr-Motorgehäusen Der Leitfaden behandelt diesen Weg im Detail.
So qualifizieren Sie einen Anbieter von kontinuierlich gestanzten Gehäusen
Beurteilen Sie die Prozesskette, nicht den Stückpreis. Ein Lieferant, der die Form oder die Bearbeitung auslagert, übergibt die kritischsten Variablen an jemanden, den Sie nicht prüfen können, und die Preislücke zeigt sich normalerweise in Fracht-, Durchlaufzeit- und Toleranzproblemen.
- Interner Werkzeugbau: Fragen Sie, wer das Folgewerkzeug entwirft, schneidet und repariert und wie schnell eine abgenutzte Station wieder aufgebaut werden kann.
- Press- und Vorschubfähigkeit: Tonnage, Bettgröße und das Servovorschubsystem entscheiden, welche Schalengrößen mit der Geschwindigkeit verarbeitet werden können.
- Eine komplette Sekundärkette: Schweißen von Sockeln und Halterungen, Bearbeitung von Stirnflächen und Lagersitzen sowie Oberflächenbehandlung unter einem Dach beseitigen Übergaben, die zu Toleranzen führen.
- Inspektion hinter der Presse: Rundheit, Wandstärke und Materialzertifizierung werden mit geeigneten Instrumenten überprüft, nicht nur mit Messschiebern.
- Volumenbeweise: tatsächliche Kapazität, Jahre im Prozess und ein überprüfbarer Kundenstamm.
In unserem eigenen Werk werden Stanzen, automatisches Schweißen, Bearbeitung und Oberflächenbehandlung in einem Arbeitsgang durchgeführt. Jiangsu Yufeng Electric Co., Ltd. konzentriert sich seit 40 Jahren auf die Herstellung von Motorgehäusen, unterstützt Kundenprogramme mit einem Ingenieurteam mit durchschnittlich mehr als 20 Jahren Erfahrung und liefert jährlich mehr als fünf Millionen Gehäuse an über 50 Motorhersteller. Gehäuse wie unser 140-mm-Gehäuse mit zwei angeschweißten Halterungen zeigen, wie sich Stanzen und Sekundärschweißen in einem einzigen Ergebnis vereinen.
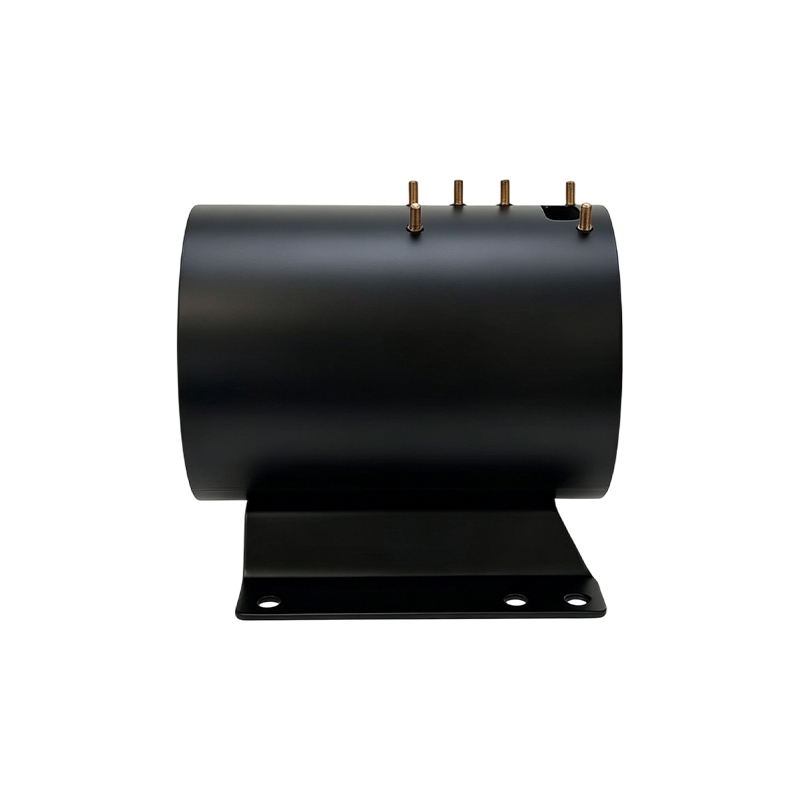
 Motorgehäuse aus Stahl mit einem Innendurchmesser von 140 mm und zwei geschweißten Halterungen Ein gezogenes Stahlgehäuse mit phosphatierter Pulverbeschichtung, versiegelten Kabelverschraubungsgewinden und zwei geschweißten Montagehalterungen. Es verdeutlicht den Standpunkt des Artikels zur Kombination von Stanzen und Sekundärschweißen in einem Ergebnis. Produkt anzeigen →
Häufig gestellte Fragen
Welcher Größenbereich passt zum kontinuierlichen Stanzen von Motorgehäusen?
Gezogene Blechschalen haben auf unseren Anlagen einen Innendurchmesser von etwa 29,6 mm bis zu 160 mm. Darüber hinaus drängen Wandstärke und Presskraft in Richtung Dickwand- oder Rohrbauweise, die wir in Innendurchmessern bis 343 mm fertigen.
Wie unterscheidet sich das kontinuierliche Prägen vom Transferprägen?
Beim kontinuierlichen Stanzen transportiert der Streifen das Teil durch jede Station innerhalb einer Matrize. Beim Transferprägen werden einzelne Teile durch Finger oder Roboter zwischen separaten Matrizen bewegt. Kontinuierliche Linien laufen pro Teil schneller; Transferlinien bewältigen tiefere Züge und größere Schalen.
Welche Materialien eignen sich am besten für geprägte Gehäuse?
Kaltgewalzter Stahl ist der Standard für Geräte- und Industriegehäuse. Edelstahl 304 eignet sich für Nassreinigung und korrosive Umgebungen, und verzinktes Band läuft gut, wenn Vorschubradius und Schmierung zum Schutz der Beschichtung gewährleistet sind.
Mit welcher Toleranz muss ich beim Innendurchmesser rechnen?
Da das Maß- oder Abstreckwerkzeug in das Folgewerkzeug integriert ist, können Sie mit einer Kontrolle des Innendurchmessers innerhalb weniger Hundertstel Millimeter rechnen. Wo eine Motorkonstruktion mehr erfordert, werden durch die Bearbeitung nach dem Stanzen die Lagersitze und Endflächen auf die endgültigen Abmessungen gebracht.
 Previous