

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Wenn im Jahr 2026 eine Motorgehäusezeichnung auf dem Schreibtisch eines Ingenieurs landet, sieht sie selten wie der einfache Zylinder aus, der in älteren Katalogen abgebildet ist. In der Revisionsliste werden oft drei Dinge genannt: ein Halterungsmuster, das zu einer Roboter-Montagezelle passt, eine Kühlkanaltasche, wo früher eine gerade Bohrung war, und eine Toleranz, die ein Bearbeitungszentrum anstelle einer Drehmaschine erfordert. Diese Forderungen sind keine Einzelfälle. Sie kommen aus Designtrends für Motorgehäuse die von EV-Programmen zu Industrieantrieben, Haushaltsgeräten und Spezialgeräten übergegangen sind.
Für einen Hersteller wie Jiangsu Yufeng Electric Co., Ltd., der Stahl- und Edelstahlgehäuse mit einem Innendurchmesser von 29,6 mm bis 343 mm liefert, entscheiden diese Trends darüber, welche Zeichnungen angeboten und welche Werkzeuge gebaut werden. In den folgenden Abschnitten werden die vier Trends aufgeschlüsselt, die am wahrscheinlichsten in einem neuen Motorprogramm auftauchen.
Designtrends bei Motorgehäusen: Von Universalgehäusen bis hin zu anwendungsspezifischer Montage
Der deutlichste Designtrend bei Motorgehäusen ist das Ende des Universalgehäuses: Gehäuse werden jetzt für eine Montageanordnung vorgefertigt, anstatt aus einem generischen Rohr geschnitten zu werden.
Designer spezifizieren halterungsmontierte Rahmen für Pumpen und Gebläse, fußmontierte Gehäuse für Untersetzungsgetriebe und Kompressoren sowie Flanschkombinationen mit einem Pilotregister für stirnseitig montierte Motoren. Diese Verlagerung verlagert den Fertigungsbereich nach oben. Der Gehäuselieferant kann kein Glattrohr mehr liefern; Es muss Halterungsflächen bearbeiten, Dübellöcher bohren und die Ebenheit der Füße anhand der Schnittstellenzeichnung des Kunden überprüfen. Als Ergebnis, halterungsmontierte Motorrahmen und fußmontierte Schalen sind zu separaten Produktfamilien und nicht zu Optionen einer generischen Linie geworden.
Ein praktisches Beispiel ist ein 140-mm-Gehäuse für einen Pumpenantrieb, das zwei bearbeitete Halterungen trägt. Der Abstand zwischen den Halterungen, die Flächenhöhe und die Parallelität werden auf einem KMG überprüft, bevor das erste Muster das Werk verlässt.
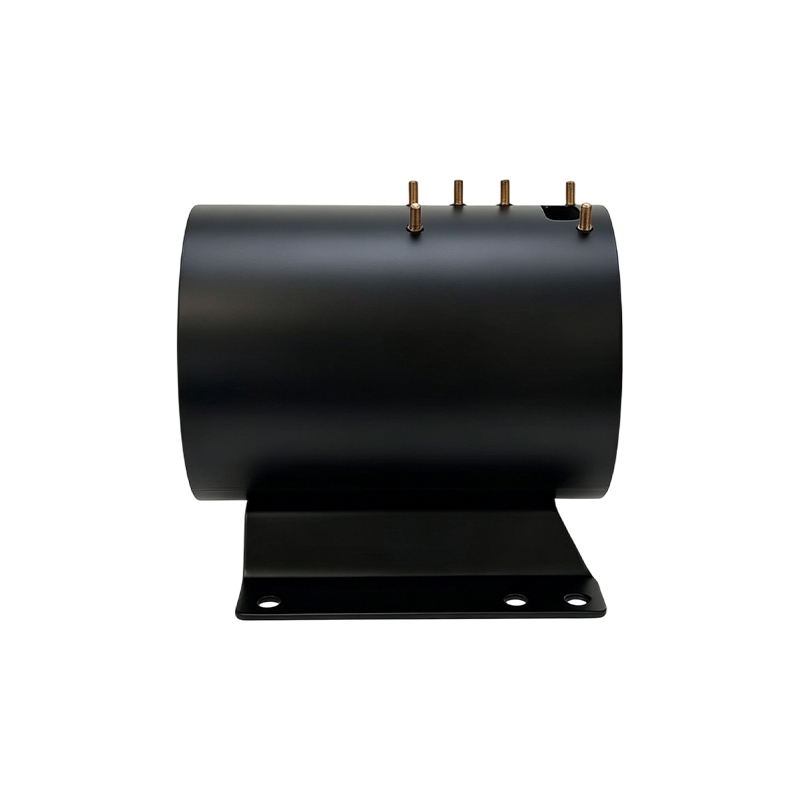
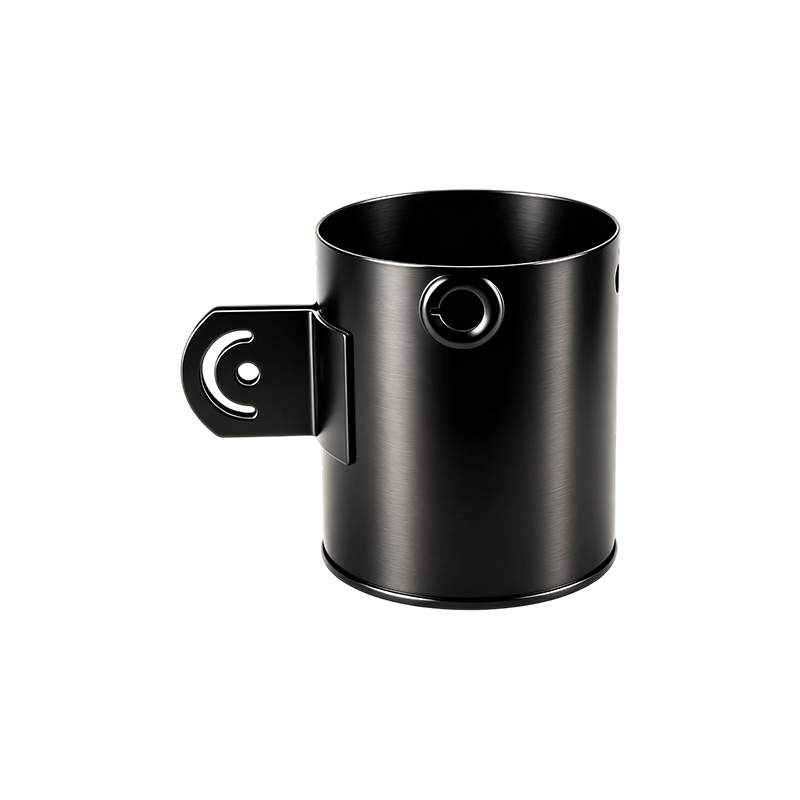 Motorgehäuse aus Stahl mit zwei angeschweißten Halterungen für Pumpenantriebe Dieses Gehäuse mit einem Innendurchmesser von 140 mm und zwei geschweißten Montagehalterungen wird nach dem Schweißen bearbeitet, um Neigung, Parallelität und Flächenhöhe beizubehalten und eine zuverlässige Befestigung der Pumpenantriebseinheiten zu gewährleisten. Produkt anzeigen →
Beim Schweißen von Halterungen kann der Wärmeeintrag dazu führen, dass die bearbeiteten Flächen aus der Parallelität geraten. Ein Lieferant, der nach dem Schweißen und nicht vorher bearbeitet, hält diese Toleranzen über eine Charge hinweg zuverlässig ein.
Gängige Montagemuster zur Bewertung
- Seitliche Halterungsmontage mit Gewinde- oder Durchgangslöchern für kompakte Pumpen- und Gebläsemotoren
- Flachfußbefestigung mit Langlöchern für Vibrationspads und Schienensysteme
- Flanschmontage mit Pilotregister und Lochkreis für stirnseitig montierte Motorbaugruppen
Das messbare Ergebnis: Ein Gehäuse mit bearbeiteten Halterungsflächen kann die Zeit für das Ausrichten der Motorbaugruppe von Minuten auf Sekunden verkürzen und gleichzeitig eine Quelle für Rotor-Last-Fehlausrichtungen aus dem Prozess eliminieren.
Designtrends bei Motorgehäusen: Wärmemanagement wird zur Gehäuseaufgabe
Das Wärmemanagement ist der sich am schnellsten verändernde Designtrend für Motorgehäuse, da das Gehäuse jetzt als Wärmetauscher und nicht als Schutzhülle konzipiert ist.
Da Motoren bei gleicher Leistung schrumpfen, muss das Gehäuse mehr Wärme pro Quadratzentimeter Fläche abführen. Dadurch wird die Geometrie auf drei Arten neu geschrieben: tiefere Rippen, integrierte Kühlmäntel und in die Wand eingearbeitete Luftkanäle. Bei Stahlgehäusen kann die Wärmeleitfähigkeit des Materials nicht mit der von Aluminium mithalten, daher kompensieren die Designer dies durch Oberflächengröße und Luftstromkontrolle. Die folgende Tabelle zeigt, warum die Flossengeometrie wichtig ist.
Kohlenstoffstahl leitet Wärme mit etwa 50 W/(mK), etwa einem Viertel der 205 W/(mK) von Aluminium. Edelstahl sinkt auf 16. Ein Stahlgehäuse mit hohen Lamellen und einem gerichteten Lüfterstrom kann immer noch die thermischen Ziele erreichen, insbesondere in industriellen Innenräumen, wo Schlagfestigkeit und Kosten wichtiger sind als das Gewicht.
Ein weiteres unterschätztes Thema ist die Einheitlichkeit. Ein Gehäuse mit asymmetrischen Rippen oder einem einzelnen axialen Luftdurchlass erzeugt auf der gegenüberliegenden Seite einen Hot Spot, der die Lebensdauer der Wicklungsisolierung verkürzt. Die direkte Antwort für Käufer: Fordern Sie vor dem ersten Artikel einen thermischen Simulationsbericht an, nicht danach.
Korrosionsbeständigkeit rückt in die Materialauswahl
Korrosionsbeständigkeit ist heute eine Entscheidung bei der Materialauswahl bei der Konstruktion von Motorgehäusen und nicht mehr eine nachträgliche Überlegung in der Lackiererei.
In der Lebensmittelverarbeitung, in Chemiepumpen, in Küstenklimaanlagen und an bestimmten Standorten unter der Motorhaube von Elektrofahrzeugen sind Edelstahlgehäuse vorgeschrieben, da in diesen Umgebungen innerhalb von Monaten Kantenkorrosion an lackierten Ausschnitten und Schraubenlöchern auftritt. Note 304 ist die Grundnote; Güteklasse 316 ist für Anwendungen mit hohem Chloridgehalt reserviert, wird jedoch aufgrund der Bearbeitungskosten bei Gehäusen weniger häufig eingesetzt.
Das Schweißen von Edelstahlgehäusen erfordert eine kontrollierte Wärmezufuhr. Ein aus Blech gerolltes 139-mm-304SS-Gehäuse muss seine Bohrungsrundheit nach der Schweißschrumpfung beibehalten; Vorrichtungen und eine definierte Schweißreihenfolge halten den Innendurchmesser innerhalb der Toleranz.
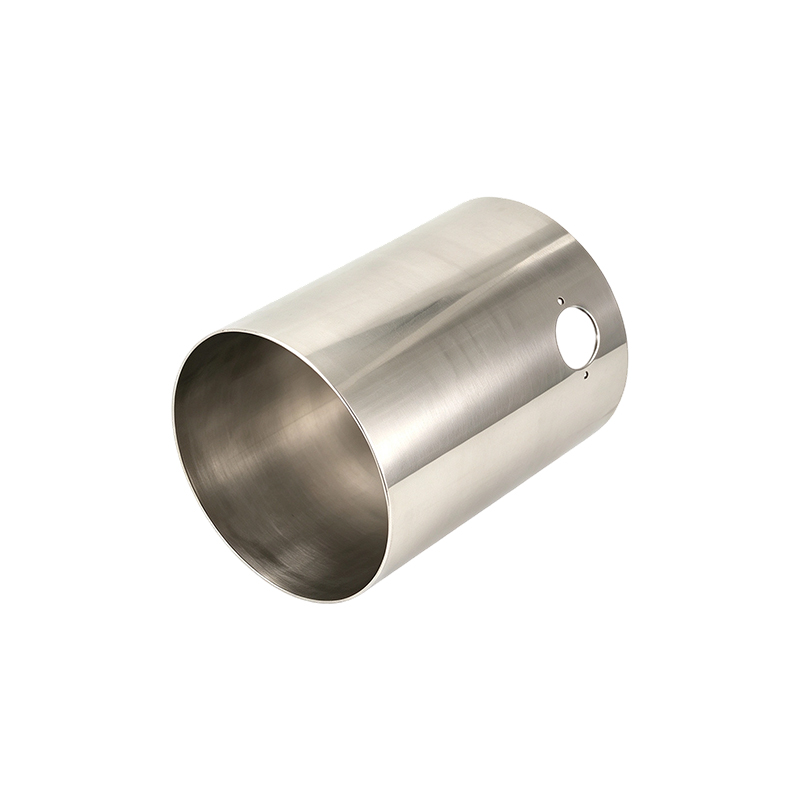 Geschweißtes 304SS-Motorgehäuse mit kontrollierter Wärmezufuhr Dieses 139-mm-Edelstahlgehäuse muss nach dem Schweißen die Rundheit der Bohrung beibehalten. Eine kontrollierte Wärmezufuhr und Vorrichtungen sind unerlässlich, und die Angabe von Salznebel-Akzeptanzkriterien in den Zeichnungen verhindert Ausfälle vor Ort. Produkt anzeigen →
Konstrukteure sollten den Korrosionsakzeptanzstandard in die Zeichnung eintragen, z. B. Salzsprühstunden oder Dauer der Feuchtigkeitseinwirkung. Andernfalls werden die Zulieferer standardmäßig auf kosmetische Passivierung zurückgreifen, und das Gehäuse könnte im Feld an lackierten Kanten versagen.
Automatisierte Montagelinien setzen neue Trends beim Design von Motorgehäusen
Automatisierte Einpress- und Vernietungslinien setzen neue Trends beim Design von Motorgehäusen, indem sie wiederholbare Bohrungsgeometrien im großen Maßstab erfordern.
Wenn ein Rotor in ein Gehäuse gepresst wird, bestimmt die Bohrungstoleranz, ob die Presse mit der richtigen Kraft stoppt oder die Unterbaugruppe ausstößt. Zu den allgemeinen Anforderungen für kleine laminierte Motoren gehören jetzt eine Bohrungsrundheit von 0,03 mm und eine Rechtwinkligkeit der Stirnfläche von 0,05 mm. Bei einem 2,0-mm-Gehäuse aus gestanztem Stahl wird diese Präzision durch die Wahl des Verfahrens erreicht: eine Präzisionsbohrstange, Luftmessung und statistische Prozesskontrolle.
Bei größeren Gehäusen verlagert sich die Herausforderung auf die Befestigung. Ein dickwandiges Stahlgehäuse mit einem Innendurchmesser von 260 mm und einem Sockel behält seine Geometrie nur bei, wenn der Sockel vor dem Bohren festgeklemmt und gelöst wird, nachdem das Teil Raumtemperatur erreicht hat.
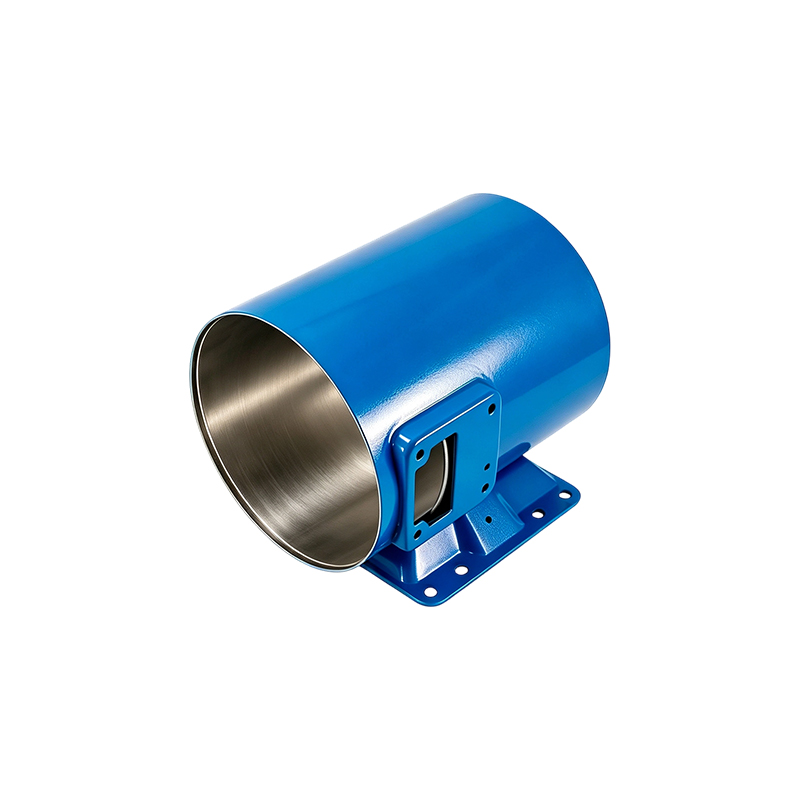
 Dickwandiges Motorgehäuse mit Sockel für Hochleistungsanwendungen Mit einer Bohrung von 260 mm und einer Wandstärke von 5 mm widersteht dieses Gehäuse Drehmoment und Stößen. Die richtige Klemmung vor dem Bohren und die Überprüfung der Bohrungsrundheit und der Ebenheit der Basis sind für die automatisierte Montage von entscheidender Bedeutung. Produkt anzeigen →
Schweißvorrichtungen schützen das Gehäuse auch beim Heftschweißen; Eine gute Vorrichtung kann nach dem Abkühlen den Unterschied zwischen einer 0,05-mm-Rundbohrung und einem 0,12-mm-Oval ausmachen. Käufer sollten einen Maßüberprüfungsbericht anfordern, der die Rundheit der Bohrung, die Parallelität der Halterungsflächen und die Ebenheit der Basis trennt. Eine einzige „Durchmesser OK“-Linie reicht für die automatisierte Montage nicht mehr aus.
Was diese Trends im Bereich Motorgehäuse für die Automobilbeschaffung bedeuten
Für Motorenhersteller verändern Trends beim Design von Motorgehäusen nicht nur die Zeichnung, sondern auch die Fragen, die in der Angebotsphase gestellt werden.
Die Prozessfähigkeit des Lieferanten zählt mehr als die Katalogseite. Ein Gehäuse mit integrierten Montage- und Wärmefunktionen birgt Prozessrisiken, die ein einfacher Zylinder nie hatte. Hier zahlt sich eine interne Kette aus Stanzen, Schweißen, Bearbeiten und Oberflächenbehandlung aus: weniger Übergaben, schnellere Vorrichtungsiterationen und kürzere Reaktionszeiten.
| Trend | Was hat sich geändert? | Beschaffungsmaßnahme |
| Integrierte Montage | Halterungen und Füße nach einer Vorrichtungszeichnung bearbeitet | Senden Sie die Vorrichtungszeichnung mit der Angebotsanfrage |
| Thermische Architektur | Lamellen und Kühlkanäle werden Teil des Gehäuses | Lesen Sie vor dem ersten Artikel den thermischen Simulationsbericht |
| Rostfreies Material | Die Kosten für Schweißen und Bearbeitung steigen | Definieren Sie Salzsprühstunden und Materialqualität |
| Engere Toleranzen | Rundheit und Parallelität werden maßstabsgetreu kontrolliert | Erfordern Sie SPC-Daten mit PPAP |
Drei Anfragen, die informierte Käufer trennen
- Fragen Sie nach der Bearbeitungsreihenfolge, einschließlich der Art und Weise, wie das Gehäuse beim Bohren gespannt wird.
- Fordern Sie den Erstmusterbericht mit KMG-Daten bei der angegebenen Toleranz an.
- Fordern Sie die Ergebnisse eines Salzsprühtests oder eines Feuchtigkeitstests an, bevor Produktionswerkzeuge geschnitten werden.
Häufig gestellte Fragen
Was ist ein Motorgehäuse?
Ein Motorgehäuse ist die Strukturschale, die die Stator- und Rotorbaugruppe trägt, interne Komponenten schützt, Wärme an die Umgebungsluft überträgt und die Montageschnittstellen für die angetriebene Maschine bereitstellt.
Welches Material eignet sich am besten für ein Motorgehäuse?
Kohlenstoffstahl ist aufgrund der Steifigkeit, Schweißbarkeit und Kosten die Standardausführung für die meisten Industriemotoren. Edelstahl ist die richtige Wahl, wenn Korrosionsbeständigkeit erforderlich ist, und Aluminium eignet sich für Anwendungen, bei denen Gewicht und Wärmeleitfähigkeit die Materialkosten überwiegen.
Welche Toleranz ist für eine Motorgehäusebohrung üblich?
Bei kleinen bis mittleren Motoren sind Bohrungsrundheiten von 0,03 bis 0,05 mm und ein Bohrungsdurchmesser innerhalb von H7 in aktuellen Designüberprüfungen üblich. Größere dickwandige Gehäuse arbeiten oft mit 0,05 bis 0,08 mm, je nach Einpressverfahren.
Wie wirken sich Designtrends bei Motorgehäusen auf die Lieferzeiten aus?
Integrierte Montagefunktionen und thermische Validierung fügen Bearbeitungs- und Prüfschritte hinzu, sodass ein trendgesteuertes Gehäuse in der Regel länger dauert als ein einfaches Rohr. Ein Gehäusehersteller, der das Stanzen, Schweißen und Bearbeiten intern kontrolliert, kann den größten Teil dieser Steigerung in der Werkzeug- und Erstartikelphase behalten.
 Previous