

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Lösen Sie die Halteschrauben eines Motors, der bei der Inbetriebnahme vibriert, und schieben Sie eine Fühlerlehre unter jeden Fuß. Wenn sich ein Fuß um 0,05 mm oder mehr öffnet, verbiegt sich der Rahmen jedes Mal, wenn die Schrauben angezogen werden, und die Bohrung, die das Lager trägt, verliert damit an Rundheit. Das ist Motorgehäuseverformung in ihrer häufigsten Erscheinungsform, und selten ist der Motor selbst schuld: Das Ergebnis wurde früher entschieden, an der Ziehpresse, der Schweißvorrichtung und der Bohrmaschine.
In diesem Artikel wird erläutert, woher die Gehäuseverformung kommt, warum ein paar Hundertstel Millimeter über die Lebensdauer eines Motors entscheiden und welche Konstruktions- und Prozessentscheidungen verhindern, dass ein rundes Stahlgehäuse bis zur Endmontage durchgestanzt wird.
Was eine Verformung des Motorgehäuses eigentlich bedeutet
Eine Verformung des Motorgehäuses ist jede Abweichung des Gehäuses von seiner vorgesehenen Geometrie und tritt in zwei Formen auf, die sich nach dem Zusammenbau des Motors sehr unterschiedlich verhalten.
Verformung des Motorgehäuses: jede messbare Abweichung eines Motorgehäuses von seiner spezifizierten Geometrie, einschließlich Bohrungsrundheit, Falzkonzentrizität, Flanschebenheit und Fußkoplanarität, die durch Herstellungsspannungen, Montagebelastungen oder Betriebsbedingungen verursacht wird.
In der Praxis kommt es auf die Unterscheidung zwischen elastisch und plastisch an. Die elastische Verformung verschwindet, wenn die Belastung wegfällt; Die plastische Verformung bleibt erhalten. Ein Gehäuse kann nach der Bearbeitung perfekt messen und nach dem Einpressen eines Stators immer noch unrund sein, da die Presspassung eine permanente dreilappige Kontraktion in die Bohrung treibt.
Elastisch
Wird wiederhergestellt, wenn die Last freigegeben wird. Typische Fälle: Biegen des Kippfußes unter Schraubenbelastung, Spanndruck während der Bearbeitung, thermische Ausdehnung im Betrieb.
Versteckte Kosten: Während es anhält, verformt es den Außenring des Lagers und verschiebt den Luftspalt.
Kunststoff
Dauerhaft. Typische Fälle: eingeschweißte Ovalität, Rückfederung des gezogenen Mantels, Bohrungsverengung aufgrund einer übergroßen Statorpassung.
Versteckte Kosten: Der Fehler bleibt während der gesamten Lebensdauer des Motors bestehen und kann nicht behoben werden.
Vier Phasen, in denen die Verformung des Motorgehäuses in das Teil eindringt
Die Verformung tritt an vier Stellen in ein Stahlgehäuse ein: Ziehen, Schweißen, Bearbeitung und Montage. Jedes hinterlässt eine andere Signatur auf der Bohrung und jedes verfügt über eine bewährte Gegenmaßnahme.
Durch das Tiefziehen bleibt eine Restspannung zurück, und die Schale federt oval zurück, wenn sich das Material entspannt, typischerweise bei einem Gesamtanzeigewert von 0,10 bis 0,25 mm. Das Schweißen von Füßen, Halterungen und Anschlusskästen sorgt für zusätzliche Wärme und Halt. Eine unachtsame Vorgehensweise verbiegt den Rahmen oder verzieht die Bohrung um 0,15 bis 0,40 mm. Die Bearbeitung trägt durch Schnitt- und Spannkräfte auf dünne Wände bei, weshalb Fertigmaterial und Spannstrategie wichtiger sind als die Toleranzangaben. Die Montage ist der letzte Einstiegspunkt: Die Stator-Presspassung verengt die Bohrung und unebene Füße verbiegen den Rahmen unter der Schraubenbelastung.
| Bühne | Typische Signatur | Typische Helligkeit (TIR) | Erste Gegenmaßnahme |
| Tiefziehen | Ovale Schale aus Rückfederung | 0,10 bis 0,25 mm | Matrizendesign und Blechhaltersteuerung |
| Schweißen | Ovalität der Bohrung und Rahmenbogen | 0,15 bis 0,40 mm | Symmetrische Reihenfolge und starre Vorrichtungen |
| Bearbeitung | Dünnwandige Umlenkung unter Klemmen | 0,02 bis 0,10 mm | Fertigbohrung zuletzt, weiche Backen |
| Montage | Dreilappige Bohrungskontraktion | 0,02 bis 0,06 mm | Korrekte Interferenzen und ausreichende Wandstärke |
Werkstattnotiz
Gehäuse, die nach dem Schweißen fertig gebohrt werden, halten ihre Rundheit um ein Vielfaches fester als Gehäuse, die vor dem Anschweißen der Füße gebohrt werden. Die Reihenfolge bringt mehr Genauigkeit mit sich, als es eine engere Toleranzangabe je schaffen würde.
Warum ein paar Hundertstel Millimeter über die Lebensdauer eines Motors entscheiden
Kleine Geometriefehler schlagen sich direkt in elektrische und mechanische Verluste um, da der Luftspalt eng und die Lagerpassung präzise ist.
Ein kleiner oder mittelgroßer Motor hat typischerweise einen Luftspalt von 0,25 bis 0,5 mm, und die Ausrichtungspraxis hält die Exzentrizität des statischen Luftspalts bei etwa 10 Prozent des Spalts oder weniger. Eine unrunde Bohrung drückt den Stator und den Rotor aus der Mitte, wodurch eine unausgeglichene magnetische Anziehung, Vibrationen und Geräusche entstehen. Mechanisch verteilt ein verformtes Gehäuse die Spannung ungleichmäßig auf den Außenring des Lagers. Bei dauerhaft hoher Belastung verformt sich der Ring, wird heiß und ermüdet frühzeitig. Bei Reparaturen vor Ort werden Lagergeräusche häufig auf einen verbogenen Rahmen oder einen weichen Fuß und nicht auf das Lager selbst zurückgeführt.
0,25–0,5 mm
Typischer Luftspalt bei kleinen und mittleren Motoren
10 %
Gemeinsame Decke für statische Luftspaltexzentrizität
0,05 mm
Weiche Fußgrenze, bevor die Schraubenlast den Rahmen verbiegt
0,02 mm
Rundheitsziel auf einem fertiggebohrten Gehäuse
Bohrungsrundheit durch den Prozess, 120 mm Bohrung, 1,5 mm Wand
Wie Hersteller die Verformung von Motorgehäusen in Stahlgehäusen kontrollieren
Die Verformungskontrolle wird an drei Stellen gewonnen: Struktur, Prozessablauf und Überprüfung. Ein steif gestaltetes, in der richtigen Reihenfolge verschweißtes und zuletzt gebohrtes Gehäuse bleibt rund; Die umgekehrte Reihenfolge erholt sich selten.
Die Struktur steht an erster Stelle, da die Biegesteifigkeit mit der Wandstärke stark ansteigt. Hochlastrahmen gehen daher von dünnen gezogenen Schalen zu dickwandigen Konstruktionen mit Vollboden über:
 Dickwandiges Motorgehäuse mit Innendurchmesser 260 und Sockel Dieses dickwandige Motorgehäuse aus Stahl verfügt über einen Innendurchmesser von 260 mm, eine Höhe von 360 mm und eine Materialstärke von 5 mm und bietet eine extrem hohe Komprimierung. Produkt anzeigen →
Die rohrbasierte Konstruktion führt die gleiche Idee weiter. Ein Rohling aus nahtlosem Stahlrohr beginnt rund, so dass vor dem Fertigbohren weniger Korrekturen erforderlich sind. Unser Leitfaden zur Herstellung von Stahlrohr-Motorgehäusen Der Käufer geht diesen Weg Schritt für Schritt durch, einschließlich der Wandauswahl und Toleranzerwartungen.
 Innendurchmesser 127 Dickwandiges Motorgehäuse Dieses Motorgehäuse ist präzisionsgefertigt aus hochwertigem, nahtlosem Stahlrohr. Mit einem Innendurchmesser von 127 mm und einer Wandstärke von 7,9 mm liefert es sowohl präzise... Produkt anzeigen →
Zuletzt bohren, rund messen und der Rest des Prozesses schützt die Geometrie, für die Sie bereits bezahlt haben.
- Schweißen Sie, bevor Sie bohren. Nach jedem thermischen Schritt erfolgt die Endbearbeitung, wobei die Bohrung beim Schweißen in einer starren Halterung rund gehalten wird.
- Bauen Sie Stress dort ab, wo es darauf ankommt. Symmetrische Schweißsequenzen und bei schweren Abschnitten eine Spannungsentlastung vor dem endgültigen Schnitt.
- Vorsichtig festklemmen. Weiche Backen und die Mehrpunktauflage verhindern, dass dünne Wände während der Bearbeitung durchhängen.
- Messen Sie die Rundheit, nicht nur den Durchmesser. Luftmessgeräte oder Stopfenprüfungen in mehreren axialen Tiefen erfassen Ovalitäten, die ein Zweipunkt-Mikrometer als gut anzeigt.
Was Sie angeben und prüfen müssen, bevor Gehäuse bei Ihnen ankommen
Geben Sie Geometrie und Messmethode in die Kaufspezifikation ein und überprüfen Sie beides bei der Eingangskontrolle. Zwei Käufer, die das gleiche Nennteil bestellen, können sehr unterschiedliche Feldergebnisse sehen, je nachdem, was die Zeichnung tatsächlich steuert.
Geben Sie die Bohrungsrundheit als Gesamtanzeigewert an, typischerweise 0,02 bis 0,03 mm bei fertig bearbeiteten Bohrungen, und die Fußkoplanarität innerhalb von 0,05 mm. Nennen Sie die Messmethode in der Zeichnung: Luftmaß- oder Koordinatenmessung in drei axialen Tiefen, keine einzige Zweipunkt-Durchmesserprüfung. Führen Sie dann für jede Charge vier praktische Prüfungen durch:
- Messen Sie die Rundheit der Bohrung in drei axialen Tiefen und protokollieren Sie die Messwerte.
- Überprüfen Sie die Koplanarität des Fußes auf einer Richtplatte bei unbelastetem Gehäuse.
- Einen Stator probeweise verpressen und den Kraftverlauf aufzeichnen; Ein steigender Spitzenwert birgt das Risiko einer Kontraktion.
- Stellen Sie bei der Installation sicher, dass jeder Fuß vor dem endgültigen Drehmoment innerhalb von 0,05 mm sitzt.
Die Montagestruktur verdient die gleiche Aufmerksamkeit, da Halterungen und flexible Elemente darüber entscheiden, wie Lasten in den Rahmen gelangen. Ein Gehäuse mit konstruierten Flexpunkten absorbiert die Montagebelastung, anstatt sie in die Bohrung weiterzuleiten:
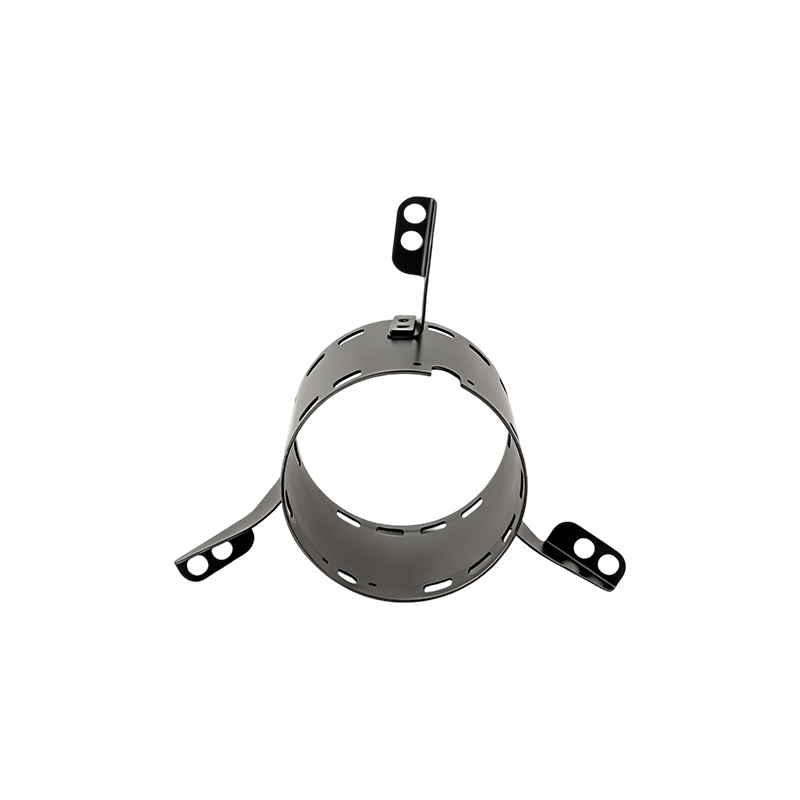 Innendurchmesser 120 Stahlmotorgehäuse mit drei flexiblen Halterungen Dieses Motorgehäuse aus Stahl verfügt über eine präzisionsgefertigte Struktur mit einem Innendurchmesser von 120 mm, einer Höhe von 105 mm und einer Wandstärke von 1,5 mm, wodurch eine kompakte Bauweise erreicht wird. Produkt anzeigen →
Wenn mehrere Strukturen im Spiel sind, vergleichen Sie die Wand-, Sockel- und Halterungsoptionen im gesamten Standard Sortiment an Motorgehäusen aus Stahl bevor Sie die Zeichnung sperren.
Behandeln Sie Rundheit als Prozessergebnis und nicht als Zeichnungswunsch. Bei Jiangsu Yufeng Electric Co., Ltd. laufen Stanzen, Schweißen, Bearbeitung und Inspektion in einem Werk ab, wodurch die Sequenzkontrolle durchsetzbar ist und das Verformungsrisiko von Ihrer Linie ferngehalten wird.
Häufig gestellte Fragen zur Verformung des Motorgehäuses
Kann ein verformtes Motorgehäuse repariert werden?
Elastische Ursachen können sein: Durch Unterlegen der Füße und erneutes Anziehen nacheinander werden Kippfußverformungen normalerweise beseitigt. Eine plastische Verformung der Bohrung erfordert im Allgemeinen eine Nachbearbeitung oder einen Austausch, da eine Bohrung, die mehr als ein paar hundertstel Millimeter unrund ist, den Außenring des Lagers für den Rest der Motorlebensdauer belastet.
Stoppt eine dickere Wand immer die Verformung?
Die Dicke hilft sehr, da die Biegesteifigkeit ungefähr mit der dritten Potenz der Wandstärke skaliert, aber sie entschuldigt keine schlechte Praxis. Ein dickes Gehäuse, das in der falschen Reihenfolge geschweißt oder nachlässig geklemmt wurde, kann immer noch unrund werden. Dickwandige und rohrbasierte Konstruktionen entfalten ihren vollen Nutzen nur dann, wenn sie mit der Reihenfolge der Schweißnähte und dem letzten Fertigbohren kombiniert werden.
Ist die Verformung immer die Schuld des Gehäuseherstellers?
Nein. Kippfuß bei der Installation, zu fest angezogene Befestigungsschrauben, Rohrbelastung und Temperaturwechsel verformen Gehäuse, die das Werk gemäß den Spezifikationen verlassen haben. Aus diesem Grund gehören Kippfußprüfungen zum Installationsvorgang und eingehende Rundheitsprüfungen sind auf beiden Seiten von Bedeutung.
Welche Konstruktion widersteht Verformungen am besten?
Für hochbelastete und größere Rahmen halten dickwandige Stahl- und Rohrgehäuse die Geometrie am besten, und Versionen aus 304-Edelstahl bieten die gleiche Steifigkeit, wenn auch Korrosionsbeständigkeit erforderlich ist. Passen Sie die Struktur an den Lastpfad an, anstatt nur die Dicke zu kaufen.
 Previous